
金型設計、切削・研削・放電加工、検査、組付け、保全に必要な設備・人材・作業環境を解説します。熱処理・表面処理の外部委託を含め、内製する工程の決め方も示します。
この記事で分かること
- 01金型設計に必要なもの2次元・3次元CAD、設計基準、金型設計者
- 02製作・検査の設備切削・研削・放電加工機と測定器
- 03組付け・保全の体制安全な作業場所、技能者、履歴管理
- 04段階的な内製化外部委託を残して内製範囲を広げる方法
プレス金型の内製化では自社で担う工程を決める
プレス金型の内製化とは、金型設計、部品加工、検査、組付け、保全の一部または全部を自社で行う体制をつくることです。各工程の担当者、検査方法、合否を判断する人を決め、外部へ委託する作業を明確にします。
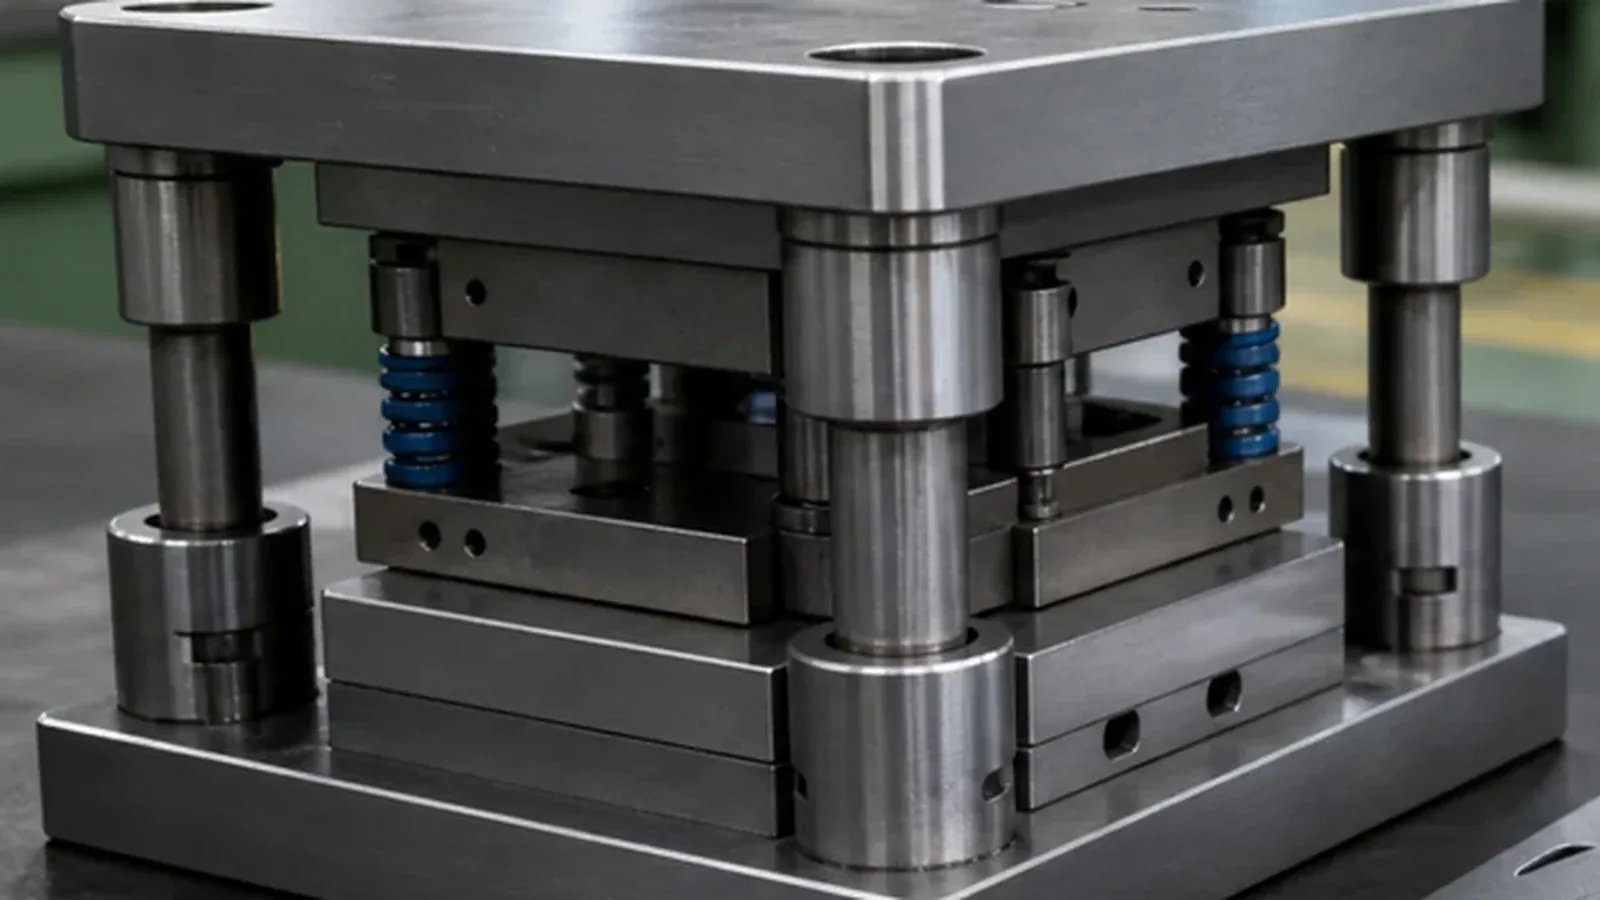
厚生労働省の技能検定基準では、金型設計、切削・研削、放電加工、組立・調整、試打ち、製品検査、金型修理などが、金型製作に必要な知識・技能として示されています。プレス金型の内製化を検討する上で、これらの工程ごとに必要な設備、人材、作業場所、検査方法を確認します。
例えば、検査と保全を社内で行い、新しい金型の設計・部品加工を外部へ委託する方法も検討できます。この場合は、金型と製品の測定方法、使用停止の基準、修理後の確認方法を社内に用意します。加工設備を持たずに対応できる点検と、外部へ依頼する再研削や部品製作を分けることが、内製範囲を決める際の具体的な作業です。
| 工程 | 作業内容 | 必要な資料・記録 |
|---|---|---|
| 金型設計 | 工程設計、金型構造の決定、組立図・部品図の作成と確認 | 組立図、部品図、部品表、設計変更履歴 |
| 金型製作 | 切削、研削・研磨、ワイヤ放電、形彫り放電、加工後の測定 | 加工データ、加工条件、部品測定記録 |
| 検査 | 金型部品と組付け後の金型を検査し、試打ちで加工したプレス製品の寸法・外観を判定 | 検査成績、測定器の管理記録、試打ち結果 |
| 組付け | 組立、クリアランス調整、作動確認、プレス機への取付け | 組立記録、調整記録、安全確認記録 |
| 保全 | 点検、清掃、給油、再研削、部品交換、修理、使用再開の判断 | 点検履歴、修理履歴、予備部品一覧 |
プレス金型の内製化に必要な設備・人材・作業環境
必要な設備は、金型の種類、寸法、加工精度、内製する部品の製作件数によって変わります。次の表は工程ごとの設備・技能・管理の検討例です。全機種を一括して導入する一覧ではなく、自社で担う作業に合わせて選びます。
| 工程 | 主な設備・道具 | 必要な人材・技能 | 作業環境・管理 |
|---|---|---|---|
| 金型設計 | 図面・形状データに対応する2次元・3次元CAD | プレス加工の工程と金型構造を決め、図面を作成できる設計者 | 設計基準、部品番号、改訂番号、データの保存 |
| 金型製作 | 切削機、平面研削盤、ワイヤ・形彫り放電加工機、研磨工具、必要に応じてCAM | 加工プログラム、工具、治具、加工条件を決める技能者 | 切粉・加工液の管理、材料と完成部品の区分、重量物の搬送 |
| 検査 | マイクロメータ、ダイヤルゲージ、各種ゲージ、要求精度や形状に合う三次元測定機など | 測定方法を決める検査担当者、合否を判断する人 | 測定器の校正・点検、検査記録、検査前後の部品の区分 |
| 組付け | 組立台、締付け工具、測定器、クレーン・ホイスト | 組立順序、クリアランス、作動を確認できる技能者 | 清浄な作業場所、重量物の移動経路、安全装置 |
| 保全 | 研削盤、測定器、清掃・給油工具、交換部品 | 点検、再研削、部品交換、修理を判断できる担当者 | 金型ラック、点検周期、使用停止基準、修理履歴 |
金型設計には設計者とCAD環境が必要
金型設計には、プレス加工の工程と金型構造を決め、組立図・部品図を作成できる設計者が必要です。製品図、被加工材、板厚、生産数量、使用するプレス機を確認し、受け渡す図面・形状データに対応するCADを選びます。ストリップレイアウト、組立図、部品図を作成し、設計基準と部品番号、改訂番号、データの保存方法を定めます。設計変更後は、最新版の図面と変更理由を記録し、加工・検査の担当者へ渡します。
設計者には、せん断、曲げ、絞り、成形の知識に加え、プレス機の仕様、金型材料、加工方法を踏まえて金型を設計する技能が求められます。製品仕様、金型構造、加工可否、プレス機への取付寸法、部品同士の干渉、安全装置との関係を設計段階で確認します。
金型製作では部品形状と精度に合う加工設備を選ぶ
金型部品の製作では、マシニングセンタ、フライス盤、旋盤、ボール盤、平面研削盤などを、部品形状と必要精度に合わせて選びます。NC加工のプログラム作成には、必要に応じてCAMを使用します。ワイヤ放電加工は、導電性材料を細い線状の電極で輪郭に沿って加工する方法です。形彫り放電加工は、成形した電極を用いて材料へ形状を加工する方法で、電極の製作も工程に含めます。対象の材質、加工する形状、仕上げ寸法を基に切削・研削・放電の工程を組み合わせます。
加工担当者は、加工プログラム、工具、治具、加工条件を決め、加工中と加工後に寸法を確認します。作業場所には、材料と完成部品を分けて置く棚、切粉・研削粉・加工液の回収設備、重量物を運ぶクレーンやホイスト、工具と測定器の保管場所を設けます。依頼件数が少ない加工、自社設備の加工範囲を超える部品、高い専門性を要する加工は外部へ委託します。
金型と、試打ちで加工したプレス製品を検査する
金型部品は、マイクロメータ、ダイヤルゲージ、各種ゲージなどで寸法と形状を検査します。要求精度や形状に応じて、投影機、工具顕微鏡、三次元測定機、表面粗さ測定機を使用します。組付け後の金型では作動、クリアランス、部品の位置関係を確認し、試打ちで加工したプレス製品では寸法、形状、外観を検査します。
検査担当者は、図面上の基準、測定位置、測定器、判定基準を検査要領に記載し、測定値と合否を記録します。測定器の校正・点検を行い、清浄な測定場所と、検査前後の部品を分けて置く場所を設けます。自己検査と完成判定を区別する運用例として、加工担当者が測定した後に、別の担当者が記録と判定を確認する方法があります。
組付けでは安全な作業場所と調整技能を確保する
組付けでは、部品を洗浄してバリと傷を確認し、プレートやガイド部品を組み立てます。その後、パンチとダイの位置・クリアランス、可動部の作動を確認します。平らで清浄な組立台、締付け工具、測定器、部品を傷付けずに扱う工具、金型重量を扱えるクレーンやホイストを準備します。
組付け担当者には、図面を読み、組立順序と調整方法を判断する技能が求められます。試打ちまで内製する場合は、金型の寸法と必要能力を満たすプレス機、金型交換用の搬送設備、安全装置、プレス製品の検査場所も準備します。組立、試打ち、修正、再確認を誰が行うかを事前に決めます。
動力プレスの金型や安全装置などの取付け・取外し・調整の業務には、対象業務の特別教育が必要です。金型作業で身体の一部が危険限界へ入る場合は、不意のスライド作動を防ぐ措置を講じます。金型を運ぶクレーンの運転や玉掛けについても、使用する設備の種類とつり上げ荷重に応じて必要な資格・教育を確認します。設備を用意する段階で、作業者の教育と搬送経路、金型作業中の安全措置を合わせて整えます。
保全では点検・再研削・部品交換の体制をつくる
保全では、刃先や摺動部の摩耗、かじり、欠損、ガイド部品やばねの状態、ボルトの緩みを確認します。点検結果に応じて、清掃、給油、再研削、部品交換、修理を行います。研削盤と測定器、交換部品、金型を安全に保管するラック、修理履歴の保存場所を準備します。
保全担当者は、点検周期、使用停止の基準、修理方法、修理後の検査項目を決めます。肉盛りや大きな形状修正など、社内で修理方法と合否基準を決められない作業は外部へ委託します。委託先へは、最新版の図面、材質、熱処理・表面処理の仕様、過去の修理履歴を渡します。
プレス金型は外部委託と組み合わせて段階的に内製化する
内製化は、自社で繰り返し行う作業について、作業量、外注時の納期、担当者の技能、完成判定の方法を比較するところから始めます。まず対象の部品や金型を限定し、作業方法と検査基準を定めて実際に製作・検査を行います。その記録を基に、設備と人員の不足、修正に必要な時間、外部へ委託すべき作業を見直します。
熱処理・表面処理は対応能力に応じて外部委託する
熱処理や表面処理では、処理方法に応じた専用設備と工程管理の技能が必要です。専用設備と管理する担当者を持たない場合は、その工程を専門会社へ委託します。内製化を検討する場合も、金型材料と要求仕様に対応できる処理方法、品質確認、作業環境を先に検討します。
熱処理を委託する場合は、材質、処理方法、目標硬さ、処理範囲、変形の許容値、処理後に仕上げる寸法を指示します。表面処理では、処理方法、処理範囲、要求する硬さなどの条件とマスキング箇所を伝え、膜を形成する処理では膜厚も指定します。受入れ時に必要な処理証明書、外観・寸法の確認、硬さや膜厚などの測定結果は、発注仕様に従って取り決めます。不適合時の再処理と再加工の条件も発注前に決めます。
プレス金型の内製化は自社で対応できる工程から始める
内製化する工程は、担当者の技能、保有設備、製作件数、必要な精度をもとに決めます。最初からすべてを内製化せず、作業方法と合否基準を社内で定められる工程から始めます。必要な人材と設備を確保できた工程へ内製範囲を広げます。
人員と設備の能力を見積もるときは、機械の加工時間だけでなく、設計、段取り、測定、組立・調整、修正、保全の作業量も見積もります。担当者が兼務する場合は、同じ時期に重なる仕事と不在時の代替を確認します。限定した対象で記録した実作業時間と再加工の内容を、次の対象を内製するかの判断に使います。
- 金型設計金型設計者とCAD環境を用意し、図面の作成・変更と改訂管理を行う
- 検査・保全検査方法と合否基準、点検方法を定め、測定器と保全用具を用意する
- 金型部品の製作繰り返し製作する部品と必要精度を確認し、加工設備と技能者をそろえる
- 組付け・試打ち作業場所、プレス機、搬送設備、安全装置を用意し、組立・調整・試打ちを行う
外部委託先との協力関係を内製化後も維持する
内製化後も、熱処理・表面処理、特殊加工、大型部品、自社設備の能力を超える加工、設備故障時や繁忙期の加工は外部委託先へ依頼します。図面と改訂番号、材質、加工範囲、検査項目、納期、支給品、輸送方法を共有し、受入れ時の確認内容を決めます。
2020年版の中小企業白書には、プレス加工の成形シミュレーションを外注から内製へ移した際に、共同利用サービス、外部研修、専門家の助言を活用した事例が掲載されています。導入した計算結果を実際の成形結果と照らし合わせながら技能を習得した事例です。金型の内製化でも、設備を導入するだけでなく、対象作業の研修と実作業の検証を組み合わせる際の参考になります。
まとめ
プレス金型の内製化では、まず候補とする工程と完成判定の方法を明らかにします。部品の形状・精度・製作件数に対して、対応できる設備と担当者、測定方法、安全な作業環境がそろうかを確かめます。設計から保全までを一度に移す前提を置かず、自社で扱える範囲と外部へ委託する作業を分けます。
対象を限定して作業と検査を試し、実作業時間、修正内容、完成判定の記録を残します。その結果で内製範囲を見直し、委託先とは最新版の図面、加工範囲、検査項目、納期、再加工の条件を共有します。
プレス加工・金型の相談を受け付けています
株式会社アイカタマッチングでは、プレス加工やプレス金型に関する個別案件の相談を受け付けています。依頼先が分からない場合や、製品図・数量・希望時期の伝え方に迷っている場合もご相談ください。
よくある質問
プレス金型の内製化はどの工程から始めればよいですか?
社内で作業方法と合否基準を定められ、必要な人材と設備を用意できる工程から始めます。担当者の技能、保有設備、製作件数、必要な精度、外部へ委託した場合の納期を確認し、内製する工程を決めます。
金型製作の加工機はどのように選びますか?
内製する部品の形状、寸法、材質、必要精度、製作件数から導入する加工機を選びます。件数の少ない加工、特殊加工、大型部品を外部へ委託する案も比較し、自社で担う加工の作業量と設備の能力、導入費用を検討します。
熱処理と表面処理は外部委託でよいですか?
専用設備と管理する担当者を持たない場合は、専門会社へ委託します。発注時に材質、処理方法、要求する硬さ、処理範囲、変形の許容値、仕上げ寸法を伝えます。膜を形成する処理では膜厚も取り決め、処理証明書と測定結果、再処理・再加工の条件を発注仕様に対応させます。
プレス金型の内製化に必要な人材は何人ですか?
必要人数は、内製する工程、金型の製作件数、設備台数、納期によって変わります。設計、加工、検査・合否判断、組付け・試打ち、保全について作業量と必要技能を見積もります。兼務できる役割と不在時の代替担当者を決めたうえで人数を算出します。