
鋳造は、溶かした金属を鋳型に入れ、固めて部品を作る加工方法です。工法を選ぶときは、材質、形状、必要な品質、生産予定数量を伝え、型・模型の製作から後加工と検査までの範囲を比較します。この記事では砂型、重力金型、ロストワックスを中心に、依頼前に確認する条件を整理します。
この記事で分かること
- 01工法の仕組み鋳型・模型・充填方式
- 02形状と品質内部形状・加工・検査
- 03費用の比較型と部品製作の範囲
- 04試作と量産工法変更と再評価
比較する鋳造方法と金型の意味をそろえる
砂型鋳造は砂で作った鋳型、重力金型鋳造は金属製の鋳型を使います。ロストワックスは、ろう模型の周囲に耐火材の鋳型を作り、ろうを除いた空間に溶かした金属を入れる方法です。鋳型を何で作るか、模型をどう作るか、金属をどのように入れるかを分けて確認しましょう。
ダイカストも金属製の鋳型を使う鋳造法です。本記事の比較表で「重力金型鋳造」とする欄は、溶かした金属を主に重力によって金型へ入れる方法を指します。高速・高圧で注入するダイカストを、金型鋳造全体とは無関係な工法として分ける意味ではありません。
次の表は三つの候補を検討するための比較です。鋳造方法をすべて分類した表ではなく、同じ工法の中でも鋳型の作り方や設備が異なることがあります。
| 候補工法 | 鋳型・模型の作り方 | 依頼前に確認する条件 |
|---|---|---|
| 砂型鋳造 | 砂で鋳型を作る。模型には木製・樹脂製・金属製などがある | 材料、寸法、中子、加工面、模型の製作範囲 |
| 重力金型鋳造 | 金属製の鋳型へ重力を利用して注湯する | 型からの取り出し方、材質、型の仕様と使用予定 |
| ロストワックス | ろう模型の周囲に鋳型を作り、脱ろう後に注湯する | 模型の作り方、形状、材質、仕上げと検査 |
依頼先へは、製品の材質と必要な特性、寸法、重要部位、生産予定を提示します。対応できる大きさや形状、材料は、依頼先の設備と製造工程を確認してください。
砂型鋳造は鋳型と模型を区別して検討する
砂型鋳造では、砂で作った鋳型へ溶かした金属を流し込みます。砂型を作るための模型と、金属を直接入れる鋳型は別のものです。模型が金属製であっても、注湯先が砂型なら、直接金属製の型へ注湯する方法とは区別します。
砂型には、砂を押し固める方法や、結合材を用いて硬化させる方法などがあります。製品の大きさ、形状、数量に対して、どの造型方法と模型を使うか依頼先に確認します。砂型という名称だけで、量産に対応できないと決める必要はありません。
中子で内部形状を作る場合
内部の空間を作るために中子を用いる場合は、中子の形、保持する位置、鋳造後の取り出し方を相談します。砂型で作れる内部形状が、量産時の別の工法でも同じ条件で作れるとは限らないため、将来の工法も伝えてください。
鋳造後に加工する面と、鋳放しで使う面を図面上で分けます。重要な寸法は、どこを加工の基準にし、どの部分へ取り代を残すかを相談しましょう。鋳肌や寸法の要求を、後加工と検査の範囲へ結び付けて提示します。
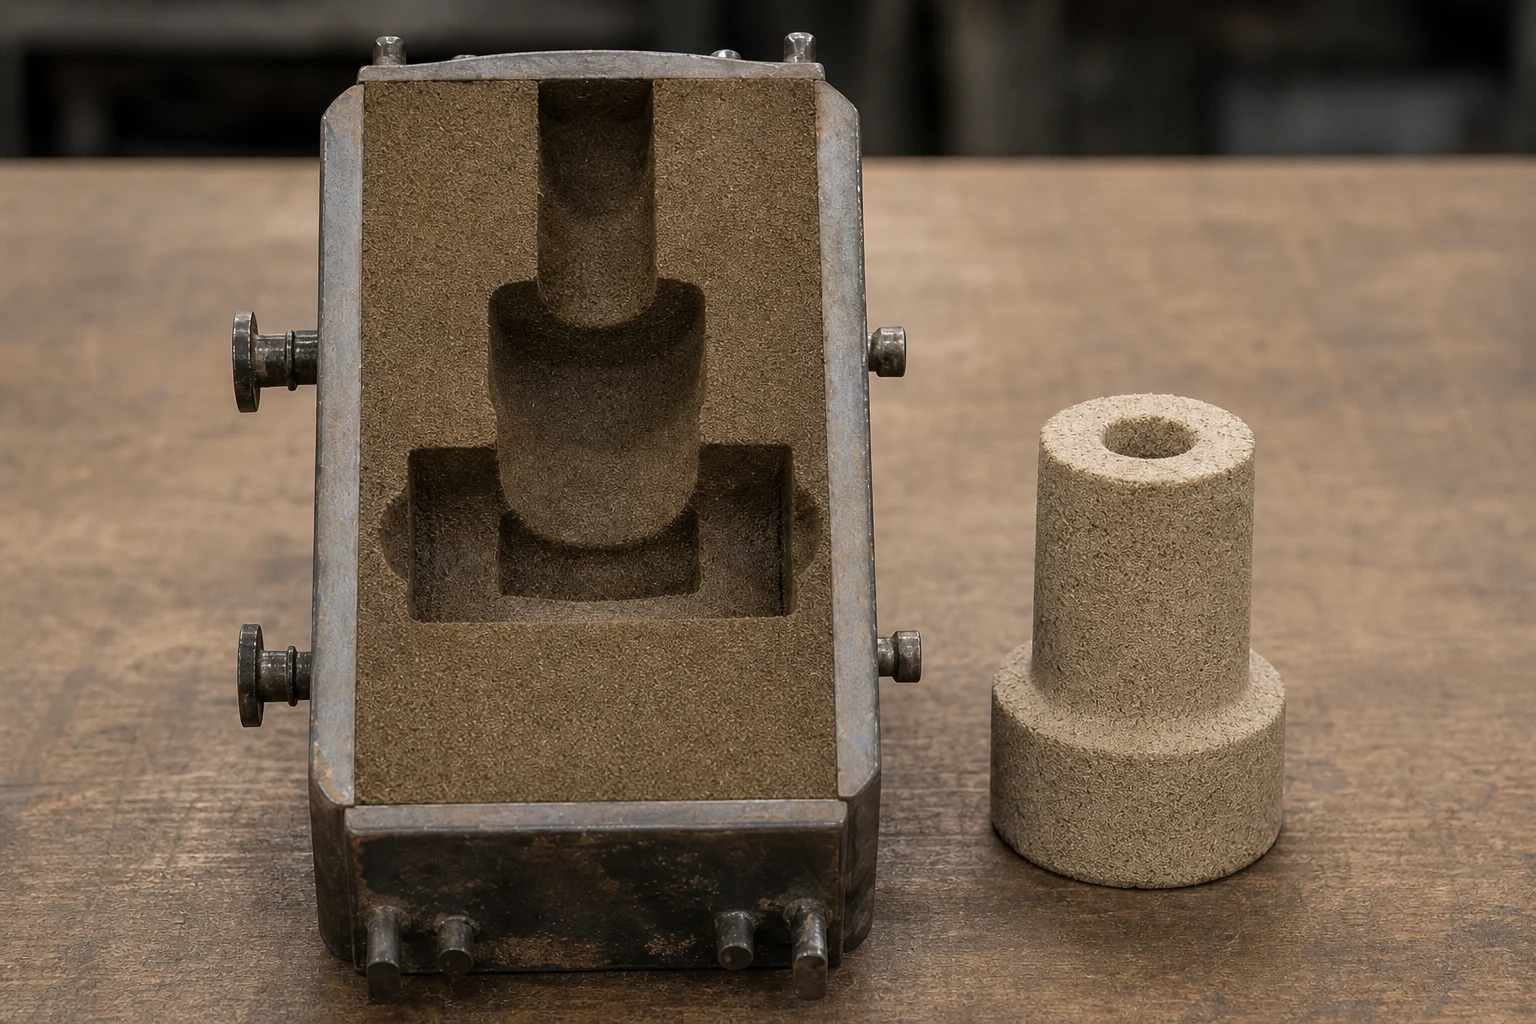
重力金型鋳造は取り出しと繰り返し使用の条件を確認する
重力金型鋳造は、溶かした金属を重力によって金属製の鋳型へ入れる方法です。製品を取り出して再び使う金型では、製品形状、型の分割、抜き勾配、内部形状を作る方法を検討します。
繰り返し生産を予定する場合は、初回の金型製作費に加え、型を使う期間と生産予定数量、補修や交換の扱いを確認します。金型を使うことだけで、すべての寸法や品質が保証されるわけではありません。鋳造と加工・検査の条件を合わせて相談してください。
ダイカストと比較するときの確認点
ダイカストは、溶かした金属を金型へ高速・高圧で注入する方法です。重力による充填と注入条件が異なるため、製造設備、金型構造、材料、肉厚、品質評価を依頼先と比較します。
薄い部分や急な肉厚変化がある部品では、金属の流れと凝固の検討も相談します。湯口や押湯などを含む鋳造の方案は、選ぶ工法と製品形状に合わせて提案を受けてください。ひとつの工法で決めた配置を、そのまま別の方法へ適用できるとは限りません。
ロストワックスは模型用金型と注湯用鋳型を分ける
ロストワックスでは、ろうで作った模型の周囲に耐火材を付けて鋳型を作ります。ろうを取り除いてから溶かした金属を入れ、固まった後に鋳型を取り除いて部品を取り出します。ろう模型を成形する金型と、金属を入れる鋳型は用途が異なります。
模型を金型で作る場合は、その金型の費用を確認します。模型を直接製作する方法が提案された場合も、対応する形状、材質、数量、納品までの工程を尋ねてください。ロストワックスなら模型用の型費が必ず不要という意味ではありません。
複雑な外形や部品の一体化を検討する場合は、鋳造後の切断や仕上げ、必要な機械加工と検査まで確認します。鋳造で形が作れることと、すべての完成寸法を加工なしで満たせることを区別して相談しましょう。
形状・後加工・検査を同じ条件で比べる
ここでは、内部に空間があり、穴と取り付け面を加工するケーシングを想定します。これは工法の検討に使う説明例で、実製品の価格や品質を示す実績ではありません。
| 想定する要求 | 設計・試験の検討条件 | 図面・見積りへ添える情報 |
|---|---|---|
| 内部の空間 | 中子や可動機構で作る方法、取り出す方法 | 内部形状、開口部、相手部品との関係 |
| 穴と取り付け面 | 鋳放しと加工面の区別、加工基準と取り代 | 完成寸法、基準面、加工する範囲 |
| 肉厚と外形 | 湯流れ、凝固、型の分割と抜き勾配 | 重要部位、形状を変更できる箇所 |
| 使用時の機能 | 必要な試験と、試験する部品の状態 | 材質、使用環境、試験箇所と合否条件 |
たとえば砂型で試作し、ダイカストで量産する場合は、砂型の中子で作る形を量産金型でどう作るか検討します。分割する方向と可動部の動作、勾配を付けた面が相手部品へ干渉しないかを確認してください。
加工する穴と面については、完成寸法に加えて、加工の基準と取り代を相談します。検査では、鋳放しの状態で測る箇所と加工後に測る箇所を分けます。気密などの機能を評価する場合は、試験部位、方法、合否条件を提示しましょう。
初回費用と追加製作の範囲をそろえる
複数の依頼先へ鋳造方法の提案と見積りを求める場合は、同じ材料、図面、数量、加工・検査の要求を渡します。提案された方法ごとに、型や模型の製作費、部品製作費、後加工と検査費、納品までの作業範囲を確認します。
初回の数量に加えて、追加製作の生産予定数量と時期も伝えます。型や模型を再使用できるか、変更時の修正、補修・再製作が必要になる条件、保管費用を確認してください。初回の見積りだけで、追加製作時の型費が不要と判断しないようにしましょう。
試作と量産で材料、工法、使用設備、後加工を変える場合は、試作の評価結果を使える範囲と、量産条件で再評価する項目を相談します。試作品が取り付けられたことだけで、別の工法による量産品の内部品質や機能を確認したことにはなりません。
工法をまだ決めていない場合は、必ず満たす条件と、変更を相談できる形状や加工範囲を伝えます。依頼先から方案や後加工の提案を受け、その内容を含めて比較しましょう。
まとめ
鋳造方法は、鋳型と模型の仕組み、材質、形状、数量、加工と検査の要求をそろえて検討します。砂型、重力金型、ロストワックスの名称に加えて、実際の工程と型・模型の製作範囲を確認してください。
まずは図面に、材質、生産予定、重要寸法、加工面、必要な試験を添えて相談しましょう。試作から量産へ移る予定も伝えると、将来の工法で確認する形状と品質の条件を整理できます。
費用・見積りの相談ができます
図面や仕様、希望条件をもとに、候補企業探しや見積り相談を進められます。
よくある質問
少量なら砂型鋳造が必ず安くなりますか?
形状、材質、模型と中子の製作、後加工、検査まで含む範囲で費用を確認します。少量製作でも、同じ要求条件を提示し、模型と加工・検査を含めて候補を比較してください。
金型鋳造とダイカストは同じですか?
ダイカストも金属製の鋳型を使います。重力金型鋳造は重力を利用して注湯し、ダイカストは高速・高圧で金型へ注入するという違いがあります。名称と充填方式を分けて確認してください。
ロストワックスでは金型を作らなくてよいですか?
ろう模型を金型で成形する方法では、その金型の製作範囲と費用を確認します。模型を直接製作する方法を相談できる場合もあります。注湯する耐火材の鋳型と、模型用の金型を区別しましょう。
鋳造方法は図面が完成してから相談しますか?
形状を検討する段階から、材質、用途、生産予定、重要寸法を伝えて相談できます。図面を変更できる箇所と、必要な品質を示し、抜き勾配、内部形状、加工基準などを検討してください。