
射出成形品の製品設計は、用途、荷重条件、外観、寸法の基準を製品形状へ反映し、離型方向、パーティングライン、肉厚、R、リブ、ボスなどを検討する作業です。ゲート、冷却、突き出しとの関係も含め、金型で成形・離型できる形状にします。
この記事で分かること
- 01設計の入力条件用途・荷重・外観・寸法を確認
- 02金型で成形・離型できるか離型・分割・アンダーカット
- 03形状設計の要点肉厚・R・リブ・ボスの決め方
- 04解析・試作での確認外観・寸法・離型状態を設計に反映する
用途・荷重条件・外観・寸法から製品形状を検討する
射出成形品の形状は、使用温度、荷重、薬品・水分への接触、外観の基準、寸法公差を踏まえて検討します。肉厚やRは、荷重方向、使用温度、薬品や水分との接触、意匠面、嵌合・シール部、寸法基準を踏まえて決めます。
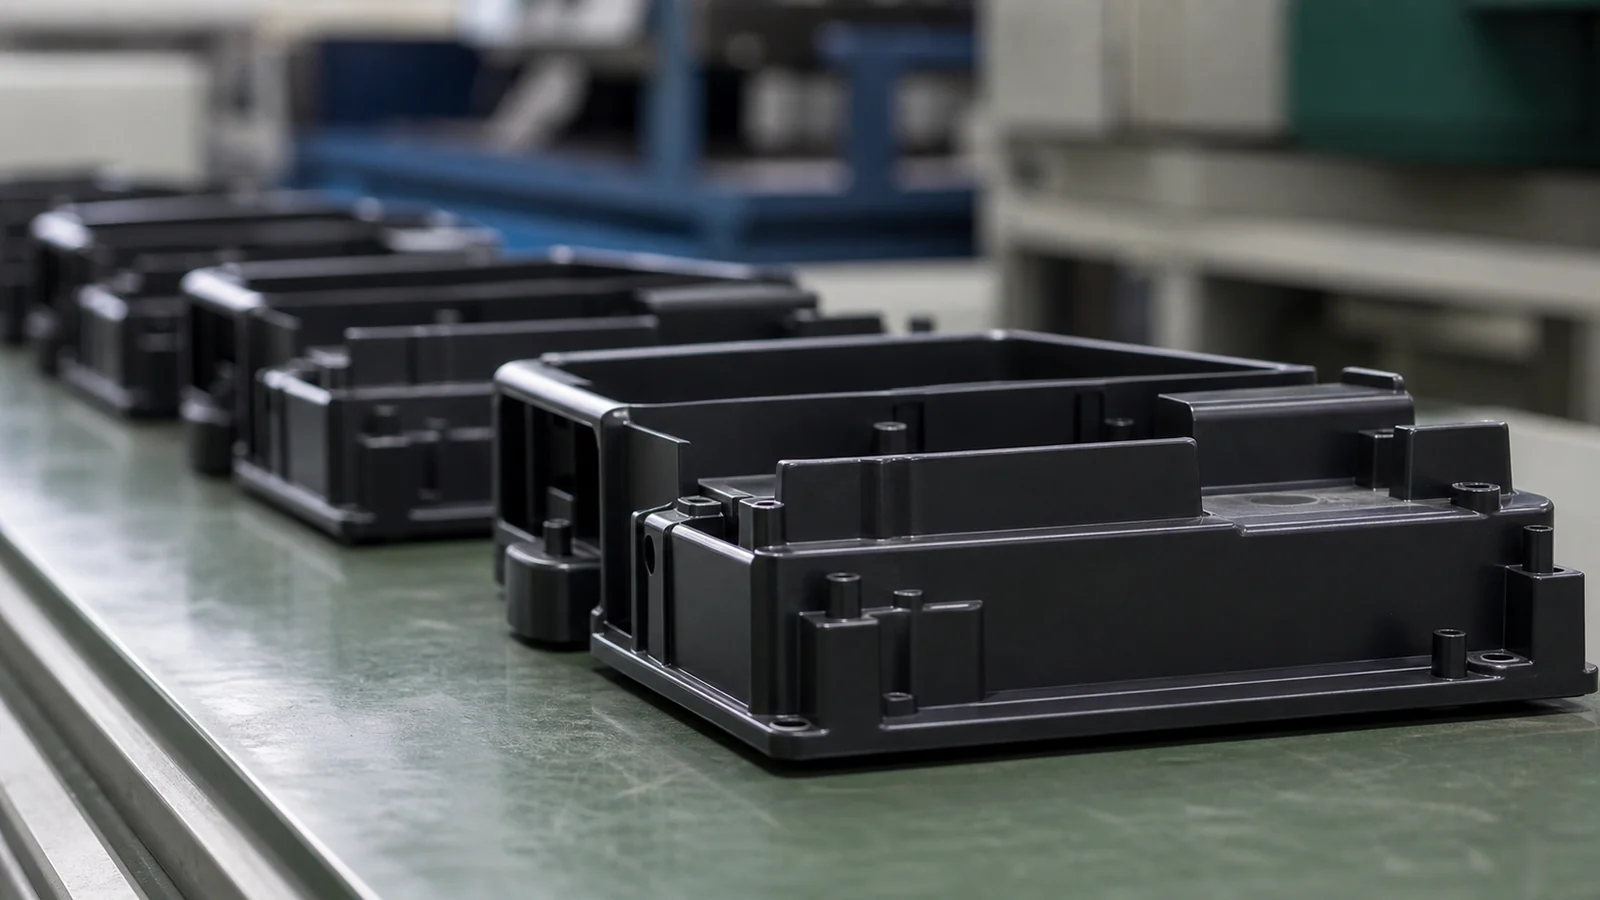
材料グレードごとに、強度、成形収縮率、吸水率、使用温度範囲を材料メーカーの技術資料で確認します。生産予定数量と、使用する成形機・金型の制約も設計条件に含めます。試作では、外観、寸法、機能、離型状態を評価します。
| 入力条件 | 図面・仕様で示す内容 | 設計項目 | 未確定時の扱い |
|---|---|---|---|
| 用途・環境 | 温度、薬品、水分、屋内で使うか屋外で使うか、使用期間 | 材料候補と評価条件 | 使用条件ごとに試験条件を決める |
| 荷重 | 方向、大きさ、繰り返し、固定方法 | 荷重を受ける箇所と、リブ・ボスで補強する箇所 | 想定する最大荷重を定めて解析・試作する |
| 外観 | 意匠面、色、光沢、シボ、許容する跡 | パーティングライン、ゲート、突き出しピンの位置 | 限度見本または判定方法を準備する |
| 寸法・機能 | 基準面、公差、嵌合、シール、組立順序 | 測定姿勢、収縮見込み、寸法が外れた場合の金型修正方法 | 機能に必要な寸法を特定する |
| 数量・工程 | 試作数、生産予定数量、二次加工、組立 | 1回の成形で作る個数(取り数)、ゲート切断、検査、メンテナンスの方法と時期 | 生産予定数量に応じて取り数と金型構造を検討する |
離型方向、パーティングライン、アンダーカットを製品形状と合わせて検討する
離型方向とパーティングラインは、製品形状、意匠面、寸法基準、型開き後に成形品を残す側を考慮して決めます。分割線や段差が、外観、嵌合、シール、測定に与える影響を図面で確認します。
離型方向に対して引っ掛かる形状がアンダーカットです。アンダーカットは、製品形状の変更で解消できるかを検討します。スライドや傾斜ピンが必要な場合は、金型寸法、可動部の摩耗、メンテナンス性、成形サイクルへの影響を確認します。
| 確認対象 | 避けたい位置・状態 | 確認項目 | 次の検討 |
|---|---|---|---|
| パーティングライン | 意匠面、シール面、重要な嵌合部 | 段差、バリ、測定基準への影響 | 分割位置または製品形状を見直す |
| 離型方向 | 深い壁、逆勾配、成形品が突き出しピンのある側に残らない状態 | 抜き勾配、収縮、成形品を突き出す方法 | 型に残す側と突き出しピンの位置を決める |
| アンダーカット | 離型時に金型と干渉する形状 | 形状変更の可否、必要な機構と移動量 | 必要なスライド量や傾斜ピンの構造を設計する |
| ゲート跡 | 外観面、荷重部、嵌合・シール部 | 充填、ウェルドラインの位置、切断方法 | ゲート候補を解析・試作で比較する |
| 突き出し跡 | 外観面、薄肉部、変形しやすい面 | 突き出し面積、配置、製品の残り方 | 突き出しピンの配置と、変形を抑える肉厚・リブを検討する |
肉厚・コーナーR・リブ・ボスを設計するときの注意点
肉厚、R、リブ、ボスを設計するときは、強度、樹脂の流れ、冷却の均一性、成形収縮による変形を考慮します。厚肉部はヒケが生じやすく、冷却に時間がかかります。急な肉厚変化も、反りや充填の不具合の原因になります。発生の程度は、材料グレード、ゲート位置、金型温度、射出速度、保圧条件によって変わります。
コーナーRは、角部の応力集中を抑え、成形時の樹脂の流れを急変させないための形状です。リブは肉厚を増やさずに剛性を高める形状です。ボスはねじ締結や位置決めに用います。リブとボスは、根元が厚肉になるとヒケが生じやすく、突き出し時に変形する場合があります。リブとボスの厚さ、高さ、根元Rは、材料グレードごとの設計資料を基準に定め、試作でヒケ、充填、離型を確認します。
| 形状要素 | 設計上の役割 | 主なリスク | 設計レビューの判断 |
|---|---|---|---|
| 肉厚 | 荷重を受ける断面と、成形時に樹脂が流れる厚さを確保する | ヒケ、反り、冷却時間、重量、充填 | 基準肉厚を決め、肉厚が急に変わる箇所を確認する |
| コーナーR | 角部の応力集中を抑え、樹脂の流れを急変させない | 応力集中、樹脂の流れの急変、金型加工の制約 | 内側と外側のR、荷重がかかる方向を確認する |
| リブ | 肉厚を増やさず断面剛性を補う | 根元のヒケ、充填、離型、突き出し | 方向、間隔、厚さ、根元Rを決める |
| ボス | ねじ締結、位置決め、軸受けを設ける | 根元の厚肉、割れ、倒れ、ウェルドライン | 締結荷重を周囲へ伝えられるよう、肉厚、根元R、リブとの接続を確認する |
箱の角にRを付けるときの肉厚の確認例
例えば、箱状の成形品の角にRを追加する場合は、内側と外側の形状を断面図で確認します。片側のRを変更すると、角の肉厚が隣の壁より厚くなったり、薄くなったりすることがあります。
変更案ごとに、内外のR、角の肉厚、隣接する壁の肉厚を図面に示します。荷重を受ける位置と相手部品の形状を照合し、必要な強度と組付け時の干渉を確認します。
試作品では、角の周辺のヒケ・反り・充填状態を確認し、図面の寸法基準と使用時の荷重条件で評価します。Rと肉厚を修正した場合は、変更した図面の版を記録して再評価します。
肉厚は強度・成形性、抜き勾配は離型性を基準に決める
肉厚は、必要な強度、充填性、ヒケ、反り、冷却時間を確認して決めます。抜き勾配は、製品の深さ、表面状態、離型時の変形を確認して決めます。断面図や3Dモデルで肉厚が変わる箇所を確認します。離型方向に沿う壁面には、深さと表面状態に応じた抜き勾配を設けます。
射出成形品の肉厚は基準肉厚を定め、急な変化を避ける
材料グレードと用途から基準肉厚を定め、厚肉部、薄肉部、肉厚が急に変わる箇所、リブ・ボスの根元を確認します。肉厚を減らす場合は、必要な強度、ねじ締結部の寸法、充填性を確認します。肉厚を増やす場合は、ヒケ、反り、冷却時間、製品重量への影響を確認します。
CAE解析では、形状案ごとに充填圧力、樹脂温度、充填の進み方、冷却時間、反りを比較します。解析条件と使用した物性値を記録します。試作では外観、寸法、反り、充填状態を確認し、解析結果との差がある場合は、入力した物性値や成形条件を見直します。
射出成形の抜き勾配は深さ・表面・離型方向で決める
抜き勾配は、製品の深さ、樹脂の収縮、磨きやシボなどの表面状態、寸法・外観の基準によって変わります。深い壁や粗い表面に小さすぎる抜き勾配を指定すると、離型抵抗が増え、擦り傷や変形が生じる場合があります。
勾配を増やすと開口側と奥側の寸法差も増えるため、嵌合部や意匠面では測定位置を明示します。型開き後に成形品を残す側、突き出しピンの位置、シボ・磨きの仕様を確認し、材料グレードの設計資料と試作結果を基に、部位ごとの抜き勾配を決めます。
| 確認項目 | 肉厚の確認内容 | 抜き勾配の確認内容 | 試作時の評価内容 |
|---|---|---|---|
| 外観 | ヒケ、光沢差、ウェルドラインの位置 | シボ面・磨き面の擦り傷、パーティングライン | 限度見本との比較、跡の位置 |
| 寸法 | 収縮差、反り、基準面 | 開口側と奥側の寸法差 | 測定姿勢、温湿度、経時変化 |
| 離型 | 薄肉部の変形、型に残る側 | 深さ、表面状態、離型抵抗 | 突き出し力、白化、擦り傷、変形 |
| 機能・強度 | 荷重を受ける箇所、リブ・ボスとの接続 | 嵌合・シール形状への影響 | 実使用を想定した荷重・組立評価 |
ゲート位置によって、充填状態、外観、ウェルドラインの位置、切断跡が変わります。冷却回路の配置によって、金型の温度分布が変わります。
勾配を付けた嵌合壁の測定と試作評価
相手部品を差し込む壁に抜き勾配を付ける場合は、寸法を指定する位置を図面に示します。開口側と奥側の寸法を確認し、相手部品を組み付けたときに干渉する箇所や、必要な隙間を評価します。
試作の測定記録には、図面の番号と版、樹脂グレード、成形条件、試料の識別、測定位置と測定器、実際の測定値と合否を対応させます。離型後の擦り傷、白化、変形も外観基準と照合します。
基準を満たさない場合は、抜き勾配、基準にした寸法の位置、突き出し方法、成形条件を確認して修正内容を決めます。修正後の試作品を同じ寸法・外観・組付けの基準で再評価し、変更内容と結果を記録します。
まとめ
射出成形品の製品設計では、用途と荷重条件、外観・寸法の基準、離型方向、パーティングライン、アンダーカットを確認します。成形材料、ゲート位置、冷却回路、成形品を突き出す方法との関係を踏まえ、肉厚、コーナーR、リブ、ボス、抜き勾配を検討します。
材料グレードの技術資料を確認し、CAE解析で形状案を比較します。試作では外観、寸法、機能、離型状態を評価し、結果を設計へ反映します。金型設計に必要な情報は、製品図、材料グレード、生産予定数量、意匠面、寸法基準、荷重条件、使用環境です。未確定の条件は、試作で評価する内容と分けて記載します。
プラスチック成形・金型の相談を受け付けています
プラスチック成形や射出成形金型に関する個別案件の相談を受け付けています。製品形状や金型仕様の検討事項がまとまっていない段階でも、分かる範囲からご相談ください。
よくある質問
射出成形品の製品設計で確認する条件は何ですか?
使用環境、荷重、意匠面、寸法基準、嵌合・シール部、生産予定数量、材料グレードを確認します。これらを製品形状へ反映し、離型方向、パーティングライン、肉厚、R、抜き勾配を検討します。
肉厚を厚くすれば部品強度は必ず上がりますか?
材質、幅、荷重条件が同じ断面では、肉厚を増やすと曲げに対する剛性は高まります。部品全体の強度は荷重方向や形状によって変わります。重量、冷却時間、ヒケ、反りが増える場合もあります。荷重条件を確認し、リブや断面形状の変更を含めて検討します。
コーナーRはどのように決めますか?
荷重が集中する位置、樹脂の流れ、外観、金型加工の可否を確認して決めます。一律のRを当てはめず、材料メーカーの技術資料と解析・試作結果を確認します。
抜き勾配はなぜ部位ごとに変わるのですか?
必要な抜き勾配は、壁の深さ、樹脂の収縮、シボや磨きなどの表面状態、離型方向によって変わります。寸法と外観の基準も考慮し、部位ごとに決めます。型開き後に成形品を残す側と、突き出し方法も確認します。
CAE解析だけで製品設計を確定できますか?
CAE解析は、形状やゲート位置による充填・冷却・反りの違いを予測する手段です。実際の外観、寸法、離型状態は試作で確認し、設計へ反映します。