
鍛造は、金属材料を打撃・加圧して目的の形に加工する方法です。熱間・温間・冷間では、成形しやすさ、寸法精度、表面状態が異なります。材料と形状、必要な仕上げ精度から、それぞれの特徴と選び方を解説します。
この記事で分かること
- 01鍛造の基本温度と金型による分類
- 02温度による違い熱間・温間・冷間の特徴
- 03選定条件材料・形状・要求精度
- 04後加工鍛造肌と切削仕上げの役割
鍛造とは
鍛造は、金属材料にハンマの打撃やプレスの圧力を加え、目的の形状に加工する方法です。力を取り除いても形が元に戻らない「塑性変形」を利用します。鉄鋼材料のほか、アルミニウム合金や銅合金などにも用いられます。
温度と金型による分類
熱間・温間・冷間鍛造は、加工する材料の温度による分類です。熱間は再結晶温度以上、冷間は室温または室温に近い温度、温間は両者の中間の温度で加工します。再結晶とは、加工で変形した金属の組織に新しい結晶粒が生じる現象です。
型鍛造と自由鍛造は、金型や工具の使い方による呼び方です。型鍛造では、部品の形を彫った専用の金型に材料を入れて成形します。自由鍛造では、金敷や汎用の治具を用いて、材料を伸ばす、押しつぶすなどの加工を組み合わせます。温度と金型の分類は異なるため、熱間の型鍛造、熱間の自由鍛造という組み合わせがあります。
熱間・温間・冷間鍛造の違い
材料を加熱すると、変形に必要な力を抑えやすくなります。一方で、加熱による酸化膜や冷却時の寸法変化を考慮する必要があります。室温で加工する冷間鍛造は寸法・表面の精度を得やすい反面、材料の加工硬化や金型への負荷が課題になります。
| 比較項目 | 熱間鍛造 | 温間鍛造 | 冷間鍛造 |
|---|---|---|---|
| 成形性 | 変形抵抗が小さく、大きな変形や複雑形状に対応しやすい | 加熱して変形抵抗を抑え、成形性と精度の両立を図る | 変形抵抗が大きく、加工硬化と金型への負荷を考慮する |
| 寸法・表面 | 酸化膜と冷却収縮を考慮し、必要な面を仕上げる | 熱間より酸化や温度変化の影響を抑えやすい | 加熱後の冷却収縮がなく、寸法・表面の精度を得やすい |
| 検討する条件 | 加熱、ばり抜き、酸化膜の除去、仕上げ加工 | 材料温度、潤滑、金型への負荷、仕上げ加工 | 加工荷重、潤滑、材料の焼なまし、加工の分割 |
これらは各工法の一般的な特徴です。実際に得られる寸法精度と表面状態は、材料、部品の寸法・形状、金型、加工条件によって変わります。
熱間鍛造の特徴
熱間鍛造は、材料を再結晶温度以上に加熱して加工します。材料の変形抵抗を小さくできるため、大型部品、大きな変形が必要な形状、複雑な形状の成形を検討しやすい方法です。加熱中にできる酸化膜と冷却による収縮を見込み、鍛造後の表面処理や機械加工を組み合わせます。
温間鍛造の特徴
温間鍛造は、熱間と冷間の中間の温度で加工します。冷間より変形しやすくしながら、熱間の酸化や寸法変化の影響を抑えることを目指します。材料の温度、潤滑、金型の状態を加工条件に合わせて管理します。
冷間鍛造の特徴
冷間鍛造は、室温または室温に近い温度で加工します。加工硬化によって材料の変形抵抗が増すため、加工が進むにつれて必要な力や工具への負荷が大きくなることがあります。材料の割れや金型の破損を防ぐため、加工を複数に分ける方法、材料の焼なまし、潤滑処理を形状と材料に応じて検討します。
熱間・温間の具体的な加工温度は、鋼、アルミニウム合金、銅合金などで異なります。材料の種類と状態に適した温度を設定するため、すべての金属に共通する温度として扱うことはできません。
材料・形状・要求精度から選ぶ
鍛造方法を選ぶ際は、材料の変形しやすさ、必要な変形量、完成品の寸法と表面の要求を具体的に検討します。大きく変形させる形状では熱間鍛造の成形性を生かす方法を考え、精度の高い面では温間・冷間鍛造と仕上げ加工の組み合わせを比較します。
材質と必要な特性
炭素鋼、合金鋼、アルミニウム合金などは、材質と材料の状態によって変形抵抗や加工硬化の程度が異なります。完成品に必要な引張り強さ、硬さ、靱性などから材質と熱処理を検討します。鍛造したという事実が、個別部品の強度を保証するわけではありません。
形状と設備・金型への負荷
材料をどれだけ変形させるか、金型内でどのように流動させるかによって、必要な加工荷重や加工の組み合わせが変わります。設備の加圧能力と金型にかかる負荷を検討し、目的の形状まで割れや欠肉を生じずに成形できる条件を設定します。
同じ形状を繰り返し作る数量も、専用金型を用いる型鍛造を検討する条件です。年間生産数量と部品形状を踏まえ、金型の製作と後加工に必要な作業を含めて比較します。
段付き軸で考える仕上げ面の例
段付き軸を作る場合を、工法を検討する例として考えます。軸の大まかな形状を鍛造し、軸受にはまる部分やねじ部を切削で仕上げる方法があります。最終図面の寸法・公差と表面の要求から、鍛造で形を作る部分と機械加工する面を決めます。
冷間鍛造で必要な精度が得られる面は、仕上げ加工を減らせる可能性があります。熱間鍛造で大きな形状を作る場合は、冷却後の寸法を考慮して機械加工する分を残します。この例は実際の製品の費用や加工精度を保証するものではありません。
鍛造後の処理と機械加工
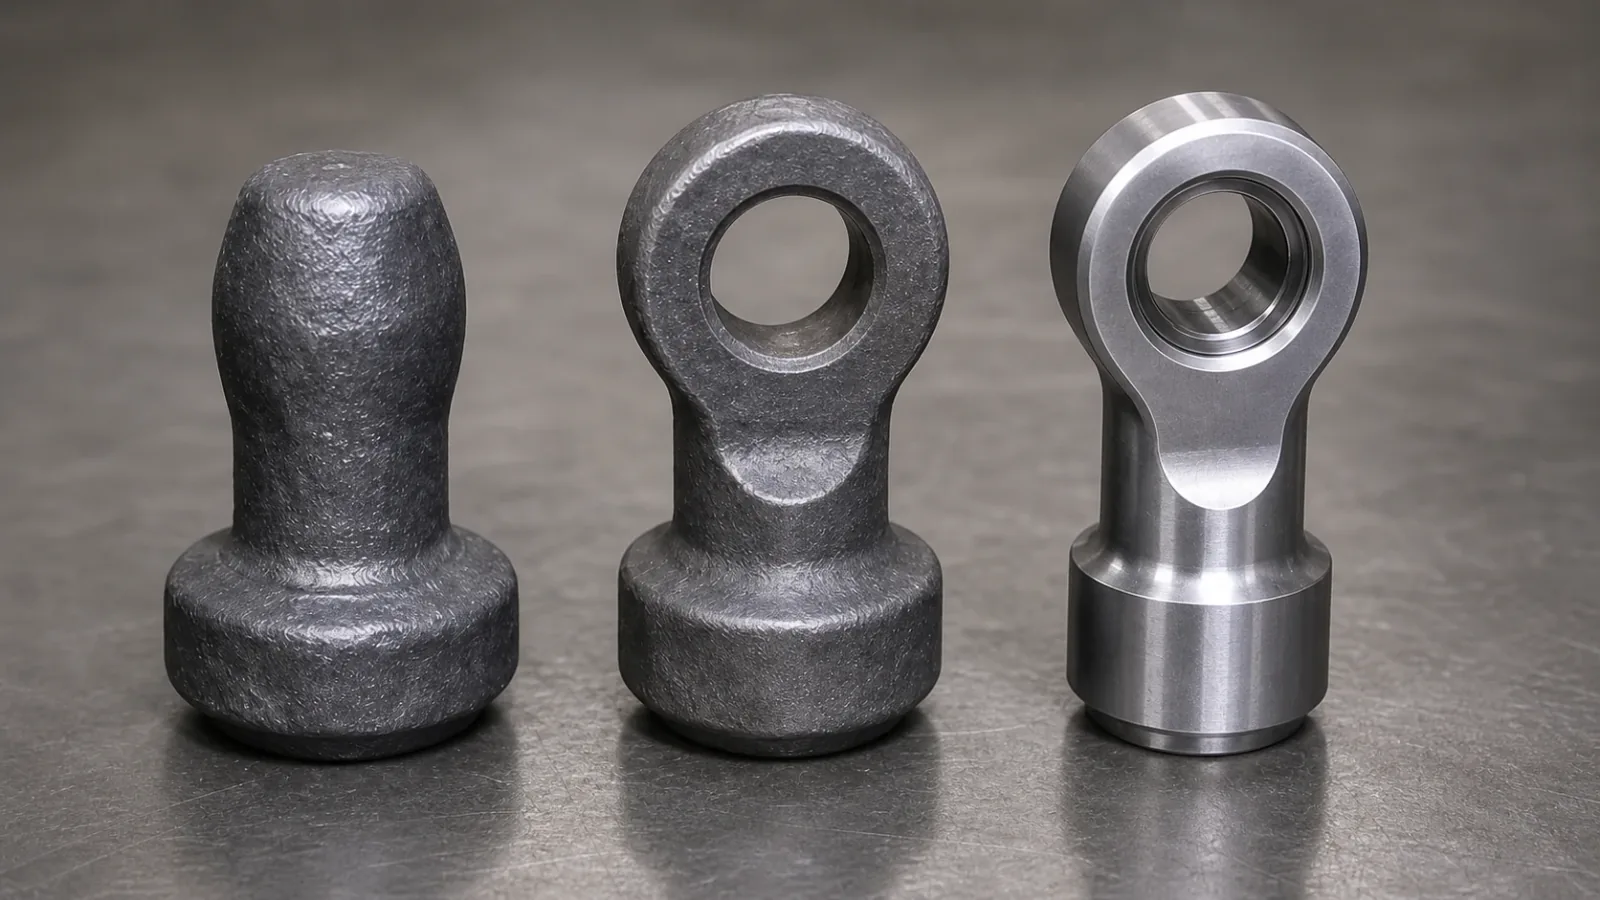
鍛造で形状を作った後は、製品の材質と要求に応じて、ばり抜き、熱処理、表面処理、機械加工、検査を行います。ばりが生じる型鍛造では余分な部分を除き、酸化膜がある場合はブラストなどで表面を処理します。必要な硬さや強さを得るための熱処理を組み合わせることもあります。
鍛造肌と加工代
鍛造肌は、鍛造でできた表面です。鍛造肌を残せる面と、はめ合い面、密封面、ねじ部など仕上げが必要な面を、図面の要求に応じて決めます。
加工代は、機械加工で除去する分の寸法です。鍛造品には最終寸法まで切削・研削する分を残し、必要な面を仕上げます。加工代を減らせる形状にすると切削量を抑えられますが、取り代は部品寸法や鍛造方法に応じて設定します。
ニアネットシェイプと後加工
ニアネットシェイプは、軽度の機械仕上げによって最終形状にできる、完成形状に近い半製品を作る考え方です。鍛造で必要な形状へ近づけ、切削する量を減らします。後加工の要否は、必要な寸法精度と表面状態によって判断します。
完成品の検査
外観、寸法・形状、硬さ、表面きずなどを、製品の要求に応じた方法で検査します。はめ合い面は図面の公差を満たすか、硬さの指定がある部品は要求範囲内かを確かめます。検査内容と合否基準は、製品図面や品質の要求に合わせます。
まとめ
熱間・温間・冷間鍛造は、成形性、寸法精度、表面状態に特徴があります。材料の変形しやすさ、必要な変形量、完成品の要求から、鍛造方法と仕上げ加工を検討します。
鍛造で作る形状と機械加工する面を明確にすると、完成寸法と表面の要求に対して必要な作業が分かります。用途に応じた熱処理や検査も含め、完成品に必要な特性を満たす方法を選びます。
費用・見積りの相談ができます
図面や仕様、希望条件をもとに、候補企業探しや見積り相談を進められます。
よくある質問
熱間鍛造と冷間鍛造は何度で加工しますか?
熱間鍛造は材料の再結晶温度以上で、冷間鍛造は室温または室温に近い温度で加工します。熱間の具体的な温度は材料の種類と状態によって異なります。温間鍛造は熱間と冷間の中間の温度で行います。
冷間鍛造なら機械加工は不要ですか?
必要な寸法精度と表面状態によります。鍛造で要求を満たす面は仕上げ加工を減らせますが、必要な面は切削・研削します。ニアネットシェイプも軽度の機械仕上げを含む考え方です。
自由鍛造と熱間鍛造はどう違いますか?
自由鍛造は金敷や汎用の治具で成形する方法、熱間鍛造は再結晶温度以上で加工する方法を指します。金型・工具と温度という異なる分類のため、熱間の自由鍛造もあります。