
鍛造品の不良対策は、図面の要求と、不良が見つかった部位の寸法・外観を比べるところから始めます。欠肉、かぶり、型ずれでは、確認する材料の流れや型の状態が異なります。本記事では型鍛造を中心に、発見した現象の記録、工程条件の調査、対策後の確認までを説明します。
この記事で分かること
- 01現象の記録部位・図面・発見工程
- 02原因の調査材料・流れ・型・設備
- 03検査の条件材料・部位・判定基準
- 04対策後の確認変更条件・隔離・再開
原因を調べる前に不良の部位と工程を記録する
鍛造は、材料に圧縮や打撃を加え、材料を塑性変形させて形を作る加工です。型鍛造では型の形状に沿って材料を変形させるため、形を満たしていない部分、表面が折り込まれた部分、型の分割部でずれた部分を分けて確認します。
不良が見つかったら、図面の該当箇所、部品の向き、写真の撮影位置、発見した工程を記録してください。同じ部位に続けて出たか、ロット内で散発したかも残します。発生位置や頻度は調査の手掛かりですが、それだけで材料や金型が原因だと確定することはできません。
良品との比較では、材料ロット、切断重量、成形条件、型の使用・補修履歴、後工程を揃えて確認します。図面の外観要求と寸法要求を分け、組立面や荷重を受ける部位など、機能への影響も関係者と確認しましょう。
欠肉は材料量・流れ・設備の条件を合わせて調べる
欠肉は、鍛造品の一部が必要な形状まで満たされていない不良です。隅、リブ、張出し部など、どこが不足しているかを図面と対応させ、成形前の素材と工程の状態を調べます。
まず切断重量とそのばらつき、素材の寸法、予備成形した形状を確認します。熱間鍛造では材料と型の温度条件、加熱後の搬送時間も確認対象です。材料が不足したと推測して増量する前に、型の中へ材料が流れる経路や形状の変化を工程担当と検討してください。
型の隅の丸み、断面の変化、摩耗、成形の終盤に必要な荷重と設備能力も確認します。ばりを出す方式では、ばり部の形状と厚さが型内部の充填や荷重に関わります。材料を増やした場合の余肉や荷重も含め、変更する条件と試作の確認項目を決めましょう。
欠肉の対策後は、不足した部位の寸法だけでなく、変更によって他の部位に折込みや割れが生じていないかを確認します。材料や工法が異なる製品へ、同じ温度や重量の設定値をそのまま適用しないでください。
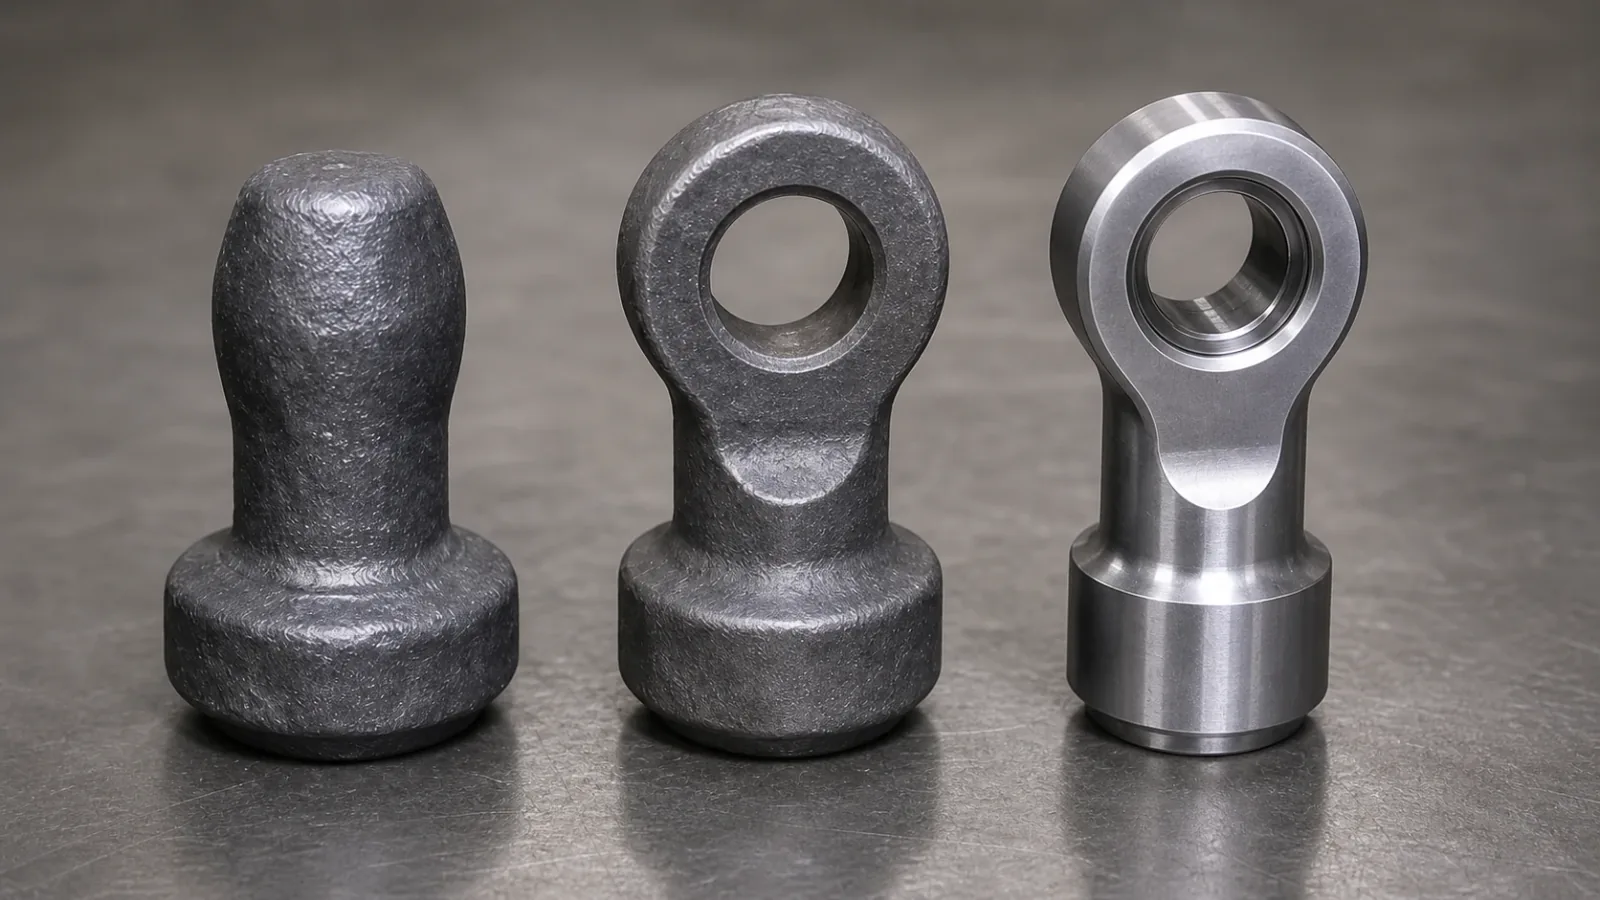
かぶりは表面の折込みと前工程の形状を確認する
かぶりは、加工中に材料の表面が折り込まれた不良です。表面に筋状の跡として見えることがあります。深さや内部の状態を調べる際は、材料と図面要求に合う検査の方法を確認します。
調査では、折込みの位置と向きを記録し、予備成形から仕上げ成形までの材料の流れを確認します。前工程での座屈や形状のくぼみが、その後の成形で折込みにつながる場合があります。熱間鍛造では、折り込まれた面に酸化物や潤滑剤が介在することも考慮します。
型の形状や予備成形を変更する場合は、材料の流れと必要荷重を合わせて検討します。解析を使うときは、材料特性や温度の設定が試作時の条件に合うかを確かめ、予測した形状と試作品の測定結果を比べてください。解析の結果だけで製品を合格にすることはできません。
擦り傷との区別や補修の可否は、必要な検査方法、図面の許容範囲、残る寸法や機能への影響を確認して決めます。研削する場合も、除去後の状態と必要な再検査を確認してから合否を判断します。
型ずれは上下の位置関係と加工基準を確認する
型ずれは、上下の型で作られる形状の位置関係がずれた状態です。分割部の段差や形状のずれを測定し、その値が図面で指定した位置関係の許容範囲内かを確認します。
型の芯、案内部、取付け状態、摩耗や補修の履歴を確認します。型を交換した時期や使用設備の状態も記録し、型と設備を組み合わせた状態で調べてください。測定する部位と部品の姿勢を揃えると、変更前後を比較しやすくなります。
後加工がある部品では、加工時につかむ位置、基準面、加工代への影響も確認します。ずれた形状を後加工で修正できるかは、完成寸法と必要な材料が残るかによって変わります。図面の基準を共有し、鍛造品の測定結果と後加工後の結果を分けて評価しましょう。
割れとスケールは発見工程と材料条件を分けて調べる
割れは、鍛造中に生じたもの、ばり抜きの工程に関わるもの、熱処理後に見つかったものを区別して調べます。発見時点と直前の工程での検査結果を対応させ、材料・温度の履歴を確認してください。
加熱を伴う工程では、表面の酸化物であるスケールが材料へ押し込まれることがあります。酸化物を取り除いた後に残る鍛造肌と、酸化物そのものや打込みによる傷を分けて確認します。加熱条件、搬送、除去の工程を調べ、冷間鍛造と同じ条件で扱わないようにしましょう。
検査方法は、材料と調べたい部位に合わせて選びます。磁粉探傷は強磁性の材料の表面付近、浸透探傷は表面に開口する傷、超音波探傷は内部の状態を調べる方法として検討します。形状や表面状態による制約もあるため、検査範囲と判定基準を検査担当と決めてください。
対策の変更条件と再開時の確認を残す
不良品と良品の比較を進めるため、記録の項目と測定方法を揃えます。対策を行う際は、変更した条件と確認結果を残し、改善した点と新たに生じた影響を分けて評価してください。
| 記録する対象 | 具体的な確認内容 | 対策後に確認する内容 |
|---|---|---|
| 不良の部位と判定 | 図面箇所、向き、写真、寸法、外観の要求 | 同じ姿勢・測定方法で要求を満たすか |
| 材料と工程条件 | 材料ロット、切断重量、加熱・搬送、成形と後工程 | 変更条件と不良の発生状況の関係 |
| 型と設備 | 取付け、案内、使用・補修履歴、荷重の条件 | ずれ、充填、別の傷への影響 |
| 異常品と再開 | 影響が疑われるロット、保留範囲、確認担当 | 試作・測定結果と再開条件の合意 |
異常が見つかった場合は、影響が疑われるロットと工程を確認し、出荷や次工程への移動を保留する範囲を関係者と決めます。再開時には、変更した条件での試作・測定、必要な検査、判定の担当を確認しましょう。
対策の効果は、同じ判定条件で得た結果に基づいて確認します。測定期間や対象数量、工程条件が異なる結果をそのまま比べず、比較の範囲を記録してください。
まとめ
鍛造の不良対策では、欠肉、かぶり、型ずれを図面上の部位と対応させ、材料・型・設備・後工程の履歴を揃えて調べます。温度、重量、公差、補修の可否は、製品と工程の条件に合わせて判断します。
相談するときは、完成図と鍛造品の図面、不良の写真、発見した工程、材料ロット、成形条件、型の履歴を用意してください。対策を決める段階で、変更する条件、確認方法、異常品の扱い、再開の担当まで共有しましょう。
費用・見積りの相談ができます
図面や仕様、希望条件をもとに、候補企業探しや見積り相談を進められます。
よくある質問
欠肉が出たら素材の重量を増やせばよいですか?
素材量に加え、予備形状、材料の流れ、温度条件、型形状、必要荷重と設備を確認します。増量する場合も、余肉や荷重、他の部位への影響を含めて試作と測定で評価します。
かぶりと擦り傷は外観だけで区別できますか?
外観は調査の手掛かりになりますが、傷の深さや内部の状態まで確定することはできません。発生位置と前工程を記録し、材料と図面要求に合う検査や評価の方法を検討してください。
型ずれは後加工で修正できますか?
完成寸法を作るための材料や加工代が残るか、加工基準や機能へ影響するかによって変わります。鍛造品と完成品の測定結果を分け、図面の要求に照らして判断します。
出荷検査を強化すれば再発防止になりますか?
出荷検査は要求を満たすか確認する工程です。再発を防ぐには、不良が生じた工程の条件を調べ、変更した条件で要求を満たすか確認する必要があります。検査の結果と工程の履歴を対応させて記録してください。