
射出成形品の反りは、成形品が曲がったりねじれたりして、必要な形状や寸法から外れる不良です。部位ごとの収縮差や繊維の向き、肉厚、冷却状態が関係します。反りの方向と量を測り、原因を調べる方法と対策後の品質確認を解説します。
この記事で分かること
- 01反りとは曲がり・ねじれの測り方
- 02製品形状と材料収縮差・繊維配向・肉厚の影響
- 03金型と成形条件冷却・保圧・取り出しの見直し
- 04対策後の評価寸法・外観・はめ合いの確認
射出成形品の反りとは
反りは、成形品の面が曲がったり、角がねじれたりする変形です。すべての部位が全方向に同じ割合で縮む場合は、形を保ったまま小さくなり、反りとは異なります。
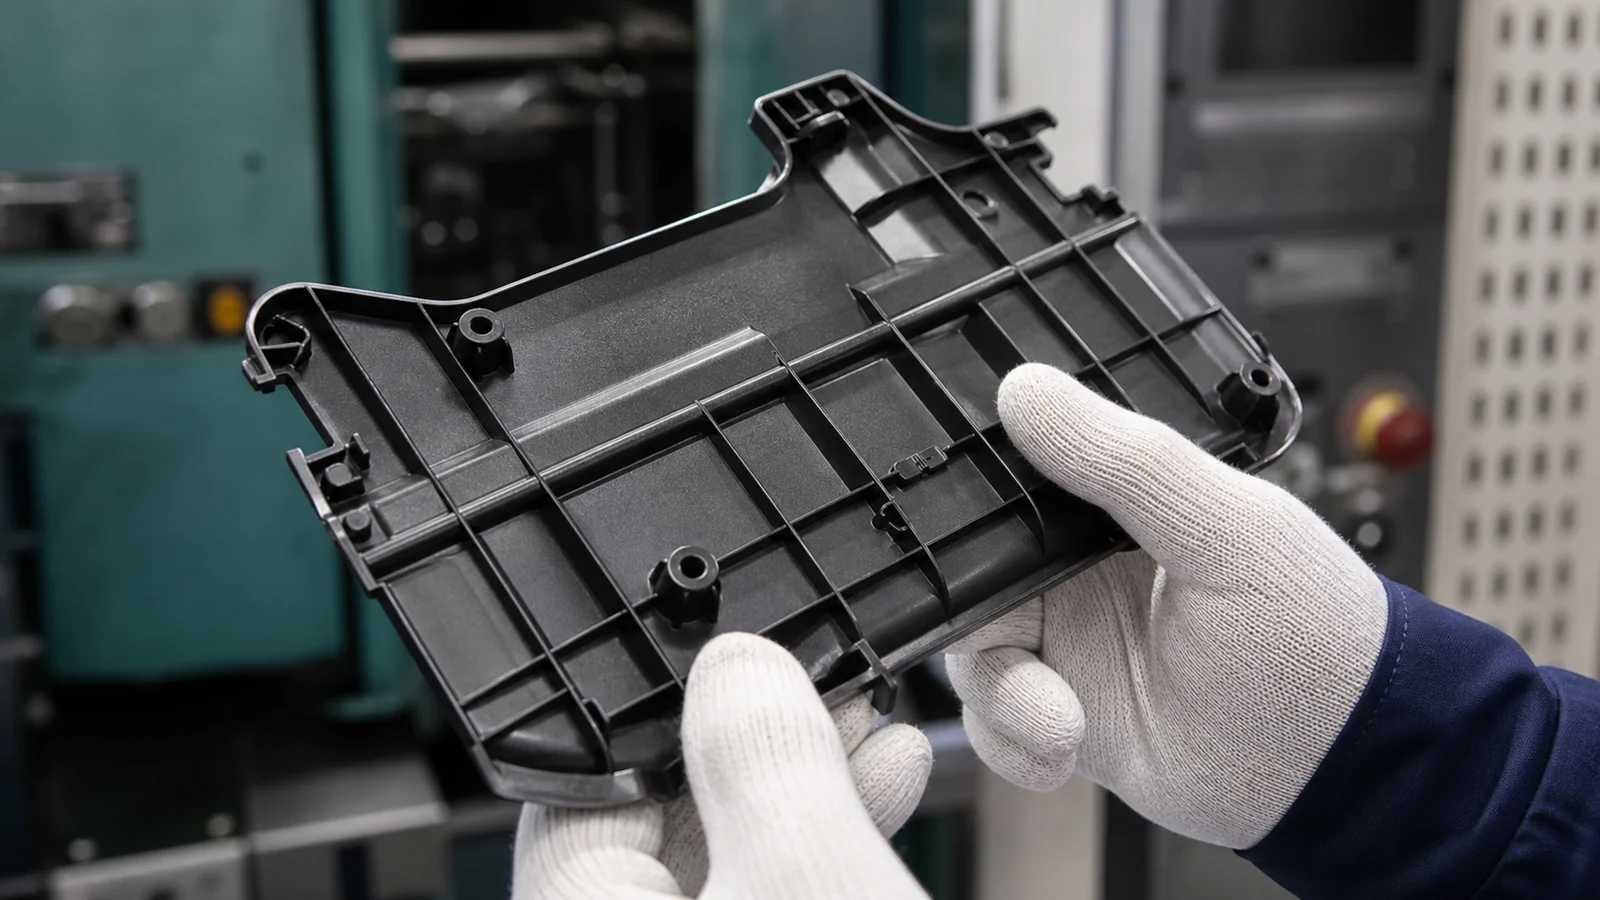
反り量の測定方法
反り量を比べるときは、どの面や点を基準に、どの位置の、どの方向のずれを測るかをそろえます。平面部の浮きや曲面の変形を測り、図面で要求される形状・寸法の公差に対して評価します。
取り出した直後と冷えた後で反りが変わることもあるため、製品温度と離型後の経過時間をそろえて比較します。測定条件の例を次に示します。
| 測定項目 | 記録内容 | 比較上の注意 |
|---|---|---|
| 基準と位置 | 基準面・基準点、測定位置、測定方向 | 異なる基準や方向の値を、そのまま大小比較しない |
| 変形量 | 各測定位置でのずれと反る向き | 最大値だけでなく、どこが浮くか・ねじれるかも残す |
| 測定時期 | 離型から測定までの時間と製品温度 | 取り出し直後と冷却後の値を区別する |
同じ基準で測ってから、金型のキャビティごと、成形条件ごとに結果を分けて比べると、どの条件で変形が変わったかを調べられます。
例えば、板状部品の角と中央の反りを比べる場合は、基準面から測る位置を図面に記号で示します。各位置のずれと、どちら向きに浮いているかを記録します。最大の反り量が同じでも、角が浮く場合と中央が浮く場合では変形した場所が異なります。測定位置ごとの結果から、肉厚や冷却状態、突き出し位置との関係を調べます。
反りに関係する収縮差・繊維配向・肉厚
部位ごとに収縮する量や方向が違うと、成形品全体の形が変わります。反りを調べるときは、変形した位置と、肉厚や樹脂の流れ方との関係を見ます。
肉厚と冷え方の違い
厚肉部と薄肉部、成形品の表裏では、冷える速さが異なることがあります。この違いによって収縮が不均一になると、曲がりやねじれにつながります。
リブやボスの付け根など、局所的に厚くなる部分では肉厚と冷却の偏りを調べます。補強のためにリブを増やしても、厚さや配置によっては反りが増える場合があります。形状を変える案では、肉厚の急な変化を減らしながら、必要な剛性や取り付け形状を保てるか検討します。
繊維配向による方向別の収縮差
ガラス繊維入りの樹脂では、繊維の向きによって収縮のしやすさが変わります。樹脂の流れ方が繊維配向に影響するため、ゲート位置を変えると、方向ごとの収縮や反りも変わる可能性があります。
ゲート位置や反りの向きを図面に記入することは、流れと変形の関係を考える手掛かりになります。ただし、図面だけで実際の繊維配向を測定することはできません。配向を詳しく調べる方法には、流動解析による予測や、成形品の断面を顕微鏡で観察する評価があります。
反りの原因となる金型温度・冷却・成形条件を確認する
温調器の設定温度と、金型表面の実際の温度分布を確認します。金型表面の温度分布と冷却回路の配置・流れを調べ、冷え方の偏りが生じていないか確認します。
成形条件の変更では、使う材料グレードの推奨範囲を基に、反りが発生する理由に応じて試す条件を選びます。主な検討例は次のとおりです。
| 検討対象 | 反りが生じる理由 | 対策の考え方 |
|---|---|---|
| 金型の冷え方 | 部位や表裏で冷却が偏ると、収縮の差が生じる | 温度分布と冷却回路を調べ、局所的な冷え方の差を減らす |
| 保圧 | 圧力の伝わり方や過大な充填によって、部位ごとの収縮が変わる | 圧力・時間を変えた結果から、反りと寸法への影響を調べる |
| 取り出し | 冷却不足や突き出す力の偏りによって、成形品が変形する | 冷却時間と、突き出し位置・荷重の偏りを見直す |
ゲート付近への過大な充填は、部位ごとの収縮差を生み、反りの要因になります。金型温度を低くしすぎると、樹脂が早く固まり、保圧が十分に伝わらない場合があります。
取り出すときに変形している場合は、成形品を変形させずに取り出せるまで冷却することが対策になります。一方、繊維配向や形状による収縮の差は、冷却時間を延ばすだけでは解消しないことがあります。
反り対策後の寸法・外観・はめ合いを確認する
変更前後の製品は、同じ基準面・測定位置と、同じ温度・経過時間で反りを比べます。変更した条件と測定結果を組にして残し、複数のキャビティや異なる材料ロットの結果を混ぜずに評価します。
反りが小さくなっても、図面の寸法公差を満たすとは限りません。寸法を測り、ヒケやバリなどの外観不良を観察し、組立品でははめ合いや締結時の浮きも確かめます。冷却時間を延ばした場合は、成形サイクルへの影響も測ります。
CAEで対策案を比べる場合は、実際に使う材料と形状・成形条件に対応したデータを入力します。解析と試作品で基準面・測定位置・方向をそろえ、反りの向きと量がどの程度一致するかを確かめます。
まとめ
射出成形品の反りは、部位や方向による収縮の差や、取り出し時の変形などから生じます。肉厚と冷え方、繊維配向、保圧の伝わり方を調べ、変形の理由に応じて形状・金型・成形条件を見直します。
対策の効果は、測定基準と温度・経過時間をそろえた反り量で比べます。寸法・外観・はめ合いも評価し、要求される製品品質を満たすか判断します。
プラスチック成形・金型の依頼先を探す
相型MATCHINGでは、加工内容などの条件から登録企業を検索し、見積りを依頼できます。製品図面や材料、反りが問題になっている箇所を伝え、対応できる企業を探してください。
よくある質問
射出成形の反りは、最初に何を測定すればよいですか?
基準面や基準点からのずれを、同じ位置・方向で測定します。反る向きと量に加え、製品温度と離型から測定までの時間を残すと、変更前後の結果を比較できます。
収縮率が大きい材料は必ず反りますか?
反りを生むのは、収縮率の大きさだけでなく、部位や方向による収縮の違いです。すべての部位が全方向に同じ割合で縮む場合は、形を保ったまま小さくなります。
離型直後と冷えた後で反りが変わる場合はどう調べますか?
同じ測定位置で離型後の経過時間と変形量を記録し、変化を追います。取り出すときの曲がりと、その後に増減する変形を分けて観察し、変形が生じる時点に応じて冷却状態や突き出し方法を調べます。
繊維入り樹脂では繊維配向をどのように調べますか?
流動解析で配向を予測し、必要に応じて成形品の断面観察で実際の繊維の向きを評価します。ゲート位置と反り方向を図面で比べるだけでは、配向を測定したことにはなりません。
反り対策後は何を評価しますか?
反り量と寸法を測り、ヒケやバリなどの外観、組立時のはめ合いや浮きを確かめます。冷却時間を変えた場合は成形サイクルも測り、品質と生産への影響を評価します。