
プレス加工でバリが許容範囲を超えたときは、製品の現物で発生位置やバリの高さ、切り口面の状態を確認します。刃先の摩耗、クリアランスの偏り、芯ずれ、被加工材の材質・板厚を確認し、原因に応じて金型や設備を修正します。
この記事で分かること
- 01バリの状態切断面の端に残る突起と発生位置を確認
- 02原因を確認する摩耗・クリアランス・芯ずれを確認
- 03暫定対策と恒久対策不良品の流出を防ぐ対策と、発生原因を取り除く対策を分ける
- 04対策後の確認バリの高さと再発の有無を確認
プレス加工のバリとは
プレス加工のバリとは、抜き加工で被加工材を切り離したとき、切断面の端に残る突起です。許容範囲を超える大きなバリや鋭いバリは、組立てや後工程を妨げるほか、取扱時の危険にもつながります。バリは金型の試作・トライで確認されるほか、量産中に刃先の摩耗などで大きくなる場合があります。
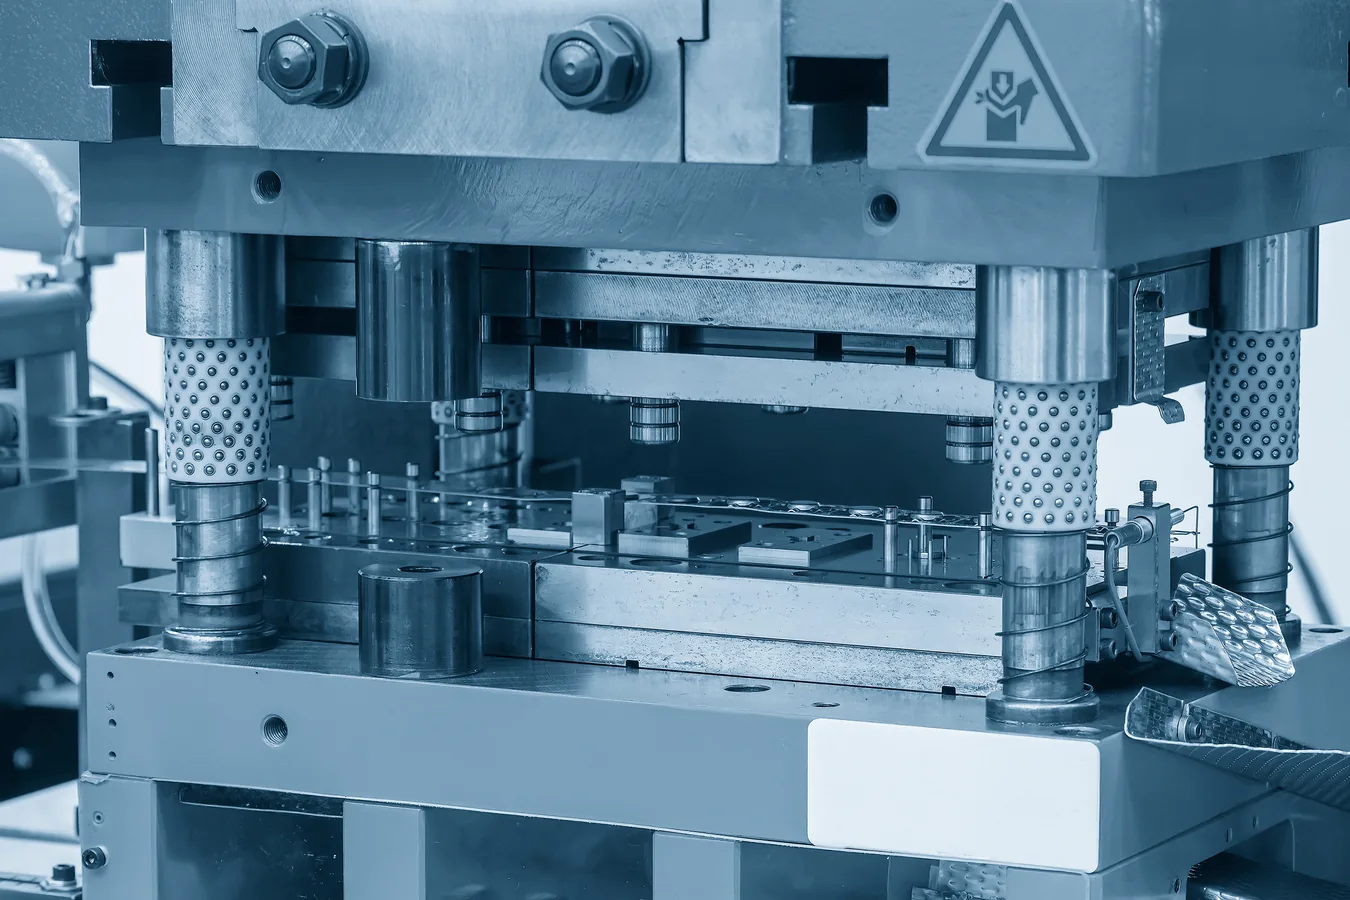
原因を確認するために、発生位置、バリの向き、高さ、バリが大きくなり始めた時期、材料ロット、板厚、金型のメンテナンス履歴、発生工程、後工程への影響を確認します。
| 観察項目 | 確認する内容 | 原因を確認する際に見る点 | 注意点 |
|---|---|---|---|
| 発生位置 | 片側、全周、角部、穴周辺、外形端部など。 | 左右のクリアランス、パンチとダイの位置、局部の形状を確認する。 | 写真を撮り、図面上の発生位置にも印を付ける。 |
| バリ方向 | 上向き、下向き、製品内側、外側、後工程側など。 | パンチ側・ダイ側のどちらで見ているかを確認する。 | 左右反転や裏表の取り違えを避ける。 |
| バリ高さ | 最大値、代表値、測定位置、測定工具。 | 図面要求と測定条件に対して判断する。 | 対象製品の図面と検査基準に記載された許容値を用いる。 |
| バリの変化 | 初回から発生、ショット数増加で悪化、ロット変更後など。 | 刃先の摩耗、被加工材の変更、金型の取付状態、プレス機の精度を確認する。 | バリが大きくなり始めた前後で、材料ロットや金型の取付状態に変更がなかったか確認する。 |
切り口面とバリの状態から原因を確認する
通常の抜き加工では、切り口にだれ、せん断面、破断面、バリが現れます。だれは端の丸み、せん断面は比較的滑らかな面、破断面は粗い面です。せん断面と破断面の割合に加え、ヒゲ状の突起や二次せん断面の有無を観察します。発生位置と切り口面の状態を確認し、クリアランスの過大・過小、刃先の摩耗、被加工材の材質・板厚の変更が影響していないか調べます。
たとえば、バリが全周で徐々に大きくなる場合は、刃先の摩耗や再研磨履歴を確認します。片側だけ大きい場合は、パンチとダイの芯ずれやクリアランスの片寄りを確認します。鋭角部や局部だけで目立つ場合は、形状、角部のR、局部のクリアランスを確認します。
バリの状態から原因を確認する流れ
- STEP 1位置を見る片側、全周、角部、穴周辺を分ける
- STEP 2推移を見る初回からか、ショット数で増えたかを確認
- STEP 3条件を見る被加工材のロットと板厚、金型の取付状態、再研磨の履歴を確認
- STEP 4対策を分ける暫定対策と恒久対策の役割を分ける
刃先の摩耗・クリアランス・プレス機の芯ずれを確認する
バリの原因を確認するときは、刃先の摩耗に加え、パンチとダイのクリアランス、プレス機と金型の芯ずれ、被加工材の材質・板厚の変更を確認します。芯ずれによってクリアランスが片寄ると、片側のバリが大きくなる場合があります。
| バリの状態 | 確認する内容 | 考えられる原因 | 対策 |
|---|---|---|---|
| 片側だけ大きい | 左右のクリアランス、取付、芯ずれ。 | パンチとダイの位置ずれ。タレットパンチプレスの場合は、上下タレットの位置ずれや、タレットキー・金型キーの摩耗。 | 暫定:ロット隔離、検査強化、取付状態の再確認。 恒久:パンチとダイの位置合わせ、金型の位置決め部の修正。 |
| 全周で大きい | 刃先状態、ショット数、再研磨履歴。 | 刃先摩耗、クリアランス過大、被加工材の材質・板厚変更。 | 暫定:対象品の隔離、必要なバリ取り、検査の強化。 恒久:刃先の再研磨と、摩耗の進み方に応じた再研磨時期の見直し。 |
| 角部だけ大きい | 鋭角部、角部のR、局部のクリアランス。 | 角部の形状、局部のクリアランス、刃先の欠け。 | 暫定:対象箇所の重点検査、後工程影響の確認。 恒久:角部のRと局部のクリアランスの見直し、欠けた刃先の修正。 |
| ヒゲ状に出る | 切断面、二次せん断面、クリアランス。 | クリアランス過小、二次せん断。 | 暫定:不良品の流出を防ぐ対策、条件変更の影響確認。 恒久:クリアランス再設定、刃先状態確認、被加工材の材質・板厚の再確認。 |
| 量産途中で増える | バリが大きくなり始めた時点のショット数、刃先、取付状態、材料ロット。 | 刃先の摩耗、金型の取付状態または材料条件の変化。 | 暫定:対象品の隔離、加工継続の可否の判断、検査頻度の一時引き上げ。 恒久:摩耗に応じた保全時期と、取付け・材料変更の履歴管理の見直し。 |
クリアランスは、パンチとダイの刃先の間の隙間です。適切な値は、被加工材の材質・板厚や製品形状によって異なります。クリアランスが過大だと材料の変形が大きくなり、バリも大きくなる場合があります。過小だと二次せん断面やヒゲ状バリが生じたり、刃先の負担が増えたりする場合があります。バリ高さは、図面の許容値と比較して判断します。測定結果には、測定位置と使用した測定器を記録します。たとえば、穴の一方で許容外のバリが出た場合は、その位置を図面と写真に示し、反対側の切り口も観察します。該当位置のパンチ・ダイの隙間と刃先を調べ、修正後にその位置の高さを測定します。
バリ不良の暫定対策と恒久対策
許容外のバリが見つかった場合は、暫定対策として対象品を隔離し、検査頻度を一時的に引き上げ、必要なバリ取りを行います。その後、刃先、クリアランス、芯ずれなどを確認し、恒久対策として原因を取り除く修正を行います。
| 対策の役割 | 具体例 | 目的 | 判断の注意点 |
|---|---|---|---|
| 暫定対策 | バリ取り、ロット隔離、出荷前検査の強化。 | 不良品の流出を防ぐ、後工程への影響を抑える。 | 発生源対策ではないため、期限と対象ロットを決める。 |
| 金型の恒久対策 | 刃先の再研磨、クリアランスの見直し、角部の修正、位置決め部の修正。 | バリが発生する原因を取り除き、再発を抑える。 | 製品の機能、材料、板厚、量産数量と合わせて判断する。 |
| プレス機の点検・修正 | 取付け状態と位置合わせの確認。タレットパンチプレスの場合は上下タレットやキーも確認。 | パンチとダイの位置ずれを直し、同じ取付状態を再現できるようにする。 | 金型の位置と、使用している機械の位置決め機構を調べる。 |
| 管理方法の恒久対策 | 再研磨周期、ショット数管理、材料ロット履歴、測定方法の統一。 | 変化点を追跡し、早期発見しやすくする。 | 測定結果に加えて、実施した対策と確認日を残す。 |
金型の点検・調整・清掃では、機械を停止し、職場で定められた作業手順と安全基準に従います。作業を再開する際は、安全装置の機能と金型の取付け状態を点検します。
バリ不良対策後に再発の有無を確認する
金型や設備を修正した後は、バリの発生位置と高さを測定し、図面の許容範囲内かを確認します。量産を再開した後も、ショット数の増加に伴ってバリが再発していないか確認します。確認結果と、材料ロット、金型のメンテナンス履歴、実施した対策を残します。
| 記録する情報 | 具体例 | 確認する内容 |
|---|---|---|
| 製品図面と判定基準 | 図面、材質、板厚、バリ方向、許容バリ高さ、外観基準。 | バリが図面の許容範囲内か判断する。 |
| 発生状況 | 発生位置、写真、測定値、バリが大きくなり始めた時点のショット数、対象ロット。 | 原因を絞る。 |
| 金型履歴 | 再研磨、修理、部品交換、前回のメンテナンス日。 | 摩耗や修正後の変化を確認する。 |
| プレス機と加工条件 | 使用したプレス機、金型の取付状態、加工条件、材料ロット、板厚実測値。 | 設備精度や材料変更の影響を確認する。 |
| 対策履歴 | 暫定対策、恒久対策、測定結果、再発有無。 | 次回の判断と再発防止に使う。 |
再発した場合は、前回の発生位置と測定結果、実施した修正、再発時点の加工数を確認します。刃先の摩耗や取付け状態を調べ、追加の修正が必要な箇所を判断します。
まとめ
許容範囲を超えるバリが見つかったら、製品の現物で発生位置、向き、高さ、切り口面の状態を確認します。あわせて、刃先の摩耗、クリアランス、芯ずれ、被加工材の材質・板厚の変更を確認します。
暫定対策では対象品の隔離や検査の強化を行い、恒久対策では確認した原因に応じて金型や設備を修正します。対策後はバリの高さと再発の有無を確認し、ショット数、材料ロット、金型のメンテナンス履歴と合わせて残します。バリ不良について相談する場合は、図面、被加工材の材質・板厚、数量に加え、発生位置の写真、バリ高さの測定結果、金型の修正履歴を伝えます。
プレス加工・金型の相談を受け付けています
株式会社アイカタマッチングでは、プレス加工やプレス金型に関する個別案件の相談を受け付けています。依頼先が分からない場合や、仕様の整理に迷っている場合も、分かる範囲からご相談ください。
よくある質問
プレス加工のバリは、なぜ発生しますか?
抜き加工では、材料がだれ、せん断、破断を経て分離するため、破断側に突起が残ることがあります。バリの大きさを確認するときは、パンチ・ダイの刃先摩耗、クリアランス、芯ずれ、被加工材の材質・板厚、製品形状を確認します。タレットパンチプレスの場合は、上下タレットの位置とキーの摩耗も確認対象です。
片側だけバリが大きい場合、最初に何を確認すべきですか?
許容外のバリが続く場合は、対象品を隔離して不良品の流出を防ぎます。バリが大きい側、方向、測定位置、発生開始時期を記録し、パンチとダイの芯ずれ、クリアランスの片寄り、金型の取付状態を確認します。タレットパンチプレスの場合は、上下タレットの位置とキーの摩耗も確認します。
量産途中からバリが増えた場合、何を疑いますか?
量産開始直後に問題がなく、ショット数の増加とともにバリが大きくなる場合は、刃先の摩耗を確認します。あわせて、金型の取付状態や材料ロット・板厚の変更が同じ時期に行われていないか確認します。
クリアランスを小さくすれば、バリは必ず減りますか?
クリアランスを小さくしすぎると、二次せん断面やヒゲ状バリが生じたり、刃先の負担が増えたりする場合があります。被加工材の材質・板厚、製品形状、刃先の状態に合わせてクリアランスを決めます。
バリ対策の効果はどのように確認しますか?
対策後にバリの発生位置と高さを測定し、図面の許容範囲内か確認します。量産を再開した後も、ショット数の増加に伴ってバリが再発していないか確認し、結果を金型のメンテナンス履歴と合わせて残します。