
外注先から納品されたプレス金型や金型部品は、納品されたものに対応する図面と受入仕様書を基準に検査します。金型部品では識別・外観・寸法・加工状態を、組立済み金型では構成部品の有無、締結部の状態、可動部と付属機構の作動、プレス機への取付け状態を確認します。
この記事で分かること
- 01図面と受入仕様書金型・金型部品との対応と検査基準を確認する
- 02金型部品の検査外観、寸法、加工状態を確認する
- 03組立済み金型の検査構成部品、締結部、可動部、取付けを確認する
- 04記録と再検査不適合箇所と修正後の結果を記録する
受入仕様書と図面を確認する
検査を始める前に、受入仕様書と納品された金型・金型部品に対応する図面を確認します。納品された金型の金型番号、または金型部品の部品番号と数量が、注文内容と一致しているか確認します。図面番号は、納品された金型または金型部品に対応しているか確認します。設計変更がある場合は、変更内容が反映された最新の図面を使って検査します。
金型部品については、検査する寸法と加工面、測定・確認方法、合否基準を外注先と取り決めます。検査記録や材料証明書などの提出が必要な場合は、書類の名称を受入仕様書に記載します。組立済み金型の取付け・作動確認まで依頼する場合は、使用するプレス機と試打ち条件も受入仕様書に記載します。
| 確認区分 | 確認する内容 | 確認に使う図面・書類 | 記録する内容 |
|---|---|---|---|
| 識別 | 金型番号、部品番号、品名、数量 | 注文書、納品書、銘板または刻印 | 注文内容との一致・不一致 |
| 図面の対応 | 図面番号、金型・金型部品との対応、設計変更の反映 | 納品された金型・金型部品に対応する金型図面または部品図 | 検査に使った図面番号、設計変更の有無 |
| 検査条件 | 検査する箇所、測定・確認方法、合否基準 | 受入仕様書、検査手順書 | 適用した基準と測定・確認方法 |
| 提出書類 | 検査記録、金型材料の証明書、熱処理・表面処理の記録、部品表 | 受入仕様書に記載した提出書類一覧 | 受領した書類と不足の有無 |
金型部品の外観・寸法と金型の組立状態を検査する
金型部品では、部品番号と数量、錆・打痕・欠けなどの外観、加工面や面取りの状態を確認します。図面で指定された寸法を測定し、測定箇所、基準値、実測値、測定器を記録します。
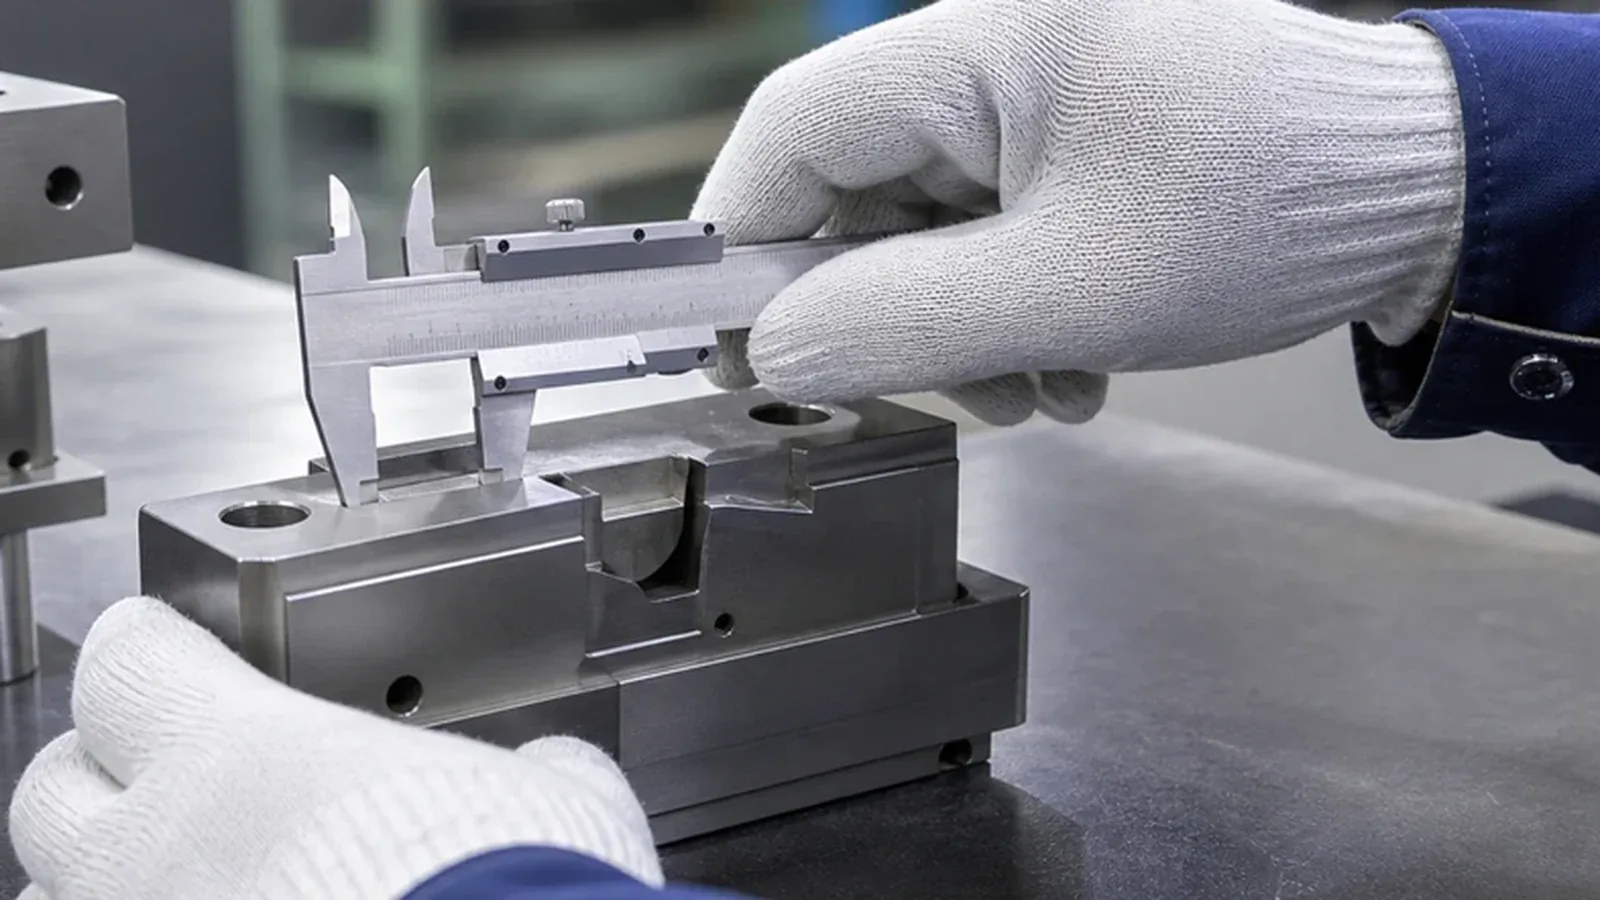
測定器は、測定する寸法の範囲、図面の公差、測定方法に応じた最大許容誤差を確認して選びます。表示の細かさと測定誤差の範囲は異なります。ノギスでは測定面の汚れ、ゼロ点、測定面の当て方と測定力を確認します。ダイヤルゲージでは保持方法と測定子の向きを確認します。
例えば、部品図に指示された厚さや穴径は寸法として測定します。平行度は、指定された基準面に対する測定面の姿勢を調べる幾何公差です。平行度の指示がある場合は、基準面の固定方法と測定位置を定め、ダイヤルゲージや三次元測定機などで測定面を調べる方法を検討します。測定位置と支持方法は、図面の指示と受入仕様に合わせてください。
組立済み金型は、部品表で構成部品の有無を確認し、図面で取付け方向と組立位置を確認します。ボルトは欠品、緩み、浮きがないか確認します。ノックピンは欠品、浮き、位置ずれがないか確認します。
| 検査区分 | 確認箇所の例 | 記録する内容 | 判定の基準 |
|---|---|---|---|
| 識別 | 部品番号、品名、数量 | 注文内容との一致・不一致 | 部品図、納品書、部品表の記載 |
| 外観 | 錆、打痕、欠け、異物 | 不具合の箇所、状態、写真 | 図面と受入仕様書の外観基準 |
| 寸法 | 指定寸法、基準面からの位置、穴位置 | 測定箇所、基準値、実測値、測定器 | 部品図に示された寸法公差と測定基準 |
| 加工状態 | 加工面、面取り、指示された仕上げ | 確認箇所、確認した状態、判定 | 部品図と受入仕様書の指示 |
| 組立 | 構成部品、取付け方向、ボルト、ノックピン | 部品の有無、取付け状態、緩み、位置ずれ | 部品表、金型図面、指定された締結条件 |
組立済み金型の可動部と付属機構を確認する
組立済み金型を受け入れる場合は、ガイド、ストリッパ、パッド、カム、戻し機構など、その金型に備わる可動部が所定の範囲で動き、元の位置へ戻るかを確認します。部品同士の干渉、引っ掛かり、異音、偏った動きがないことも確認します。
送り、検出、排出などの付属機構がある場合は、配線、配管、センサー、取付け部を含めて作動を確認します。検査する可動部と付属機構は、金型図面と受入仕様書に記載されたものに限ります。
作動確認で見る箇所
- 01可動部図面で指定された範囲まで動き、元の位置へ戻るか確認します。
- 02干渉と異音部品同士の干渉、引っ掛かり、異音、偏った動きがないか確認します。
- 03締結部作動後にボルトの緩みや部品の浮きがないか確認します。
- 04付属機構金型に備わる送り・検出・排出機構が指定どおりに作動するか確認します。
プレス機へ取り付けて金型の作動を確認する
組立済み金型の試打ちを受入条件に含める場合は、指定したプレス機へ金型を取り付けます。金型の取付け面、取付け位置、固定状態、配線・配管の接続を確認します。安全手順に従い、可動部、戻し機構、送り・検出・排出機構が、図面と受入仕様書で指定された動きをするか確認します。
動力プレスの金型の取付け・取外し・調整で、身体の一部が危険限界へ入る場合は、安全ブロック等によりスライドの不意下降を防ぐ措置が必要です。金型調整のためスライドを動かすときは、寸動機構があるプレス機では寸動、ないものでは手回しで行います。
試打ちに使用したプレス機、金型の取付け位置、被加工材、加工油、送り条件、設定したストローク長と作動速度を記録します。条件を変更した場合は、変更前後の条件と作動結果を残します。
試打ちで確認する金型の状態
連続して動かしたときに、可動部の引っ掛かり、復帰不良、部品同士の干渉、異音、締結部の緩み、配線・配管の損傷がないかを確認します。確認する回数や速度は、金型構造に応じ、受入仕様書と安全手順に従って決めます。
試打ちは安全手順に従い、稼働中の金型への接触、ガードの解除、安全装置の無効化を伴う方法では行いません。
検査結果と再検査を記録する
検査成績書には、金型番号または部品番号、検査に使った図面番号、検査箇所、基準値、実測値、測定器、測定条件、検査日、検査担当者、判定を記録します。組立済み金型については、組立、締結、取付け、作動の基準と検査結果も記録します。
| 検査結果 | 記録する内容 | 次の対応 |
|---|---|---|
| 合格 | 適用基準、実測値、作動結果、検査担当者 | 受入れを完了し、検査記録を保管する |
| 不適合 | 不適合箇所、基準値との差または確認した状態 | 外注先と修正内容、再検査する範囲を決める |
修正後は、修正箇所を再検査します。修正によって周辺の寸法、加工面、組立状態、可動部の作動が変わる可能性がある場合は、その範囲も再検査します。検査に使った図面、受入仕様書、検査成績書、修正履歴は、金型番号または部品番号ごとに保管します。
まとめ
外注先から納品されたプレス金型や金型部品は、受入仕様書と納品されたものに対応する図面を基準に検査します。金型部品では識別、外観、寸法、加工状態と提出書類を確認します。組立済み金型では、組立、締結、取付け、作動も検査対象です。
試打ちは、組立済み金型の作動確認を受入条件に含める場合に実施します。不適合があれば、修正箇所と、その修正によって影響を受ける寸法、加工面、組立状態、可動部の作動を再検査します。
プレス加工・金型の相談を受け付けています
対象品の図面、受入仕様書、試打ち条件、検査成績書、不適合箇所、修正履歴を用意すると、相談内容を伝えやすくなります。
よくある質問
外注した金型・金型部品の受入検査では何を確認しますか?
金型部品では、部品番号、外観、寸法、加工状態と、受入仕様書で提出を求めた書類を確認します。組立済み金型では、構成部品の有無、取付け状態、締結部、可動部と付属機構の作動も確認します。
金型・金型部品の受入検査で最初に確認することは何ですか?
納品された金型の金型番号、または金型部品の部品番号と数量が、注文内容と一致しているか確認します。図面番号は、納品された金型または金型部品に対応しているか確認します。受入仕様書では、検査箇所、測定・確認方法、合否基準、提出書類を確認します。設計変更がある場合は、変更内容が反映された最新の図面を使って検査します。
金型部品の寸法検査では何を測定しますか?
部品図と受入仕様書で指定された厚さ、穴径、基準面からの位置などを測定します。図面に平行度の指示がある場合は、指定された基準面に対する測定面の姿勢を調べます。寸法と幾何公差の指示に合う測定器、測定位置、支持方法で検査してください。
組立済み金型の作動確認では何を見ますか?
ガイド、ストリッパ、パッド、カム、戻し機構など、その金型に備わる可動部の動きと復帰を確認します。部品同士の干渉、引っ掛かり、異音がないことと、作動後に締結部の緩みや部品の浮きがないことも確認します。
試打ちでは何を確認しますか?
指定したプレス機へ金型を取り付け、取付け面、取付け位置、固定状態を確認します。可動部と付属機構が図面・受入仕様書で指定された動きをするか確認し、部品同士の干渉、異音、締結部の緩みがないことも確認します。
金型・金型部品の検査成績書には何を記録しますか?
金型番号または部品番号、検査に使った図面番号、検査箇所、基準値、実測値、測定器、測定条件、検査日、検査担当者、判定を記録します。修正後に再検査した場合は、修正箇所と再検査結果も追記します。
受入検査で不適合が見つかった場合はどうしますか?
不適合箇所、基準値との差または確認した状態、外注先へ依頼する修正内容、再検査する範囲を記録します。修正後は該当箇所を再検査し、周辺の寸法、加工面、組立状態、可動部の作動が変わる可能性がある場合は、その範囲も確認します。