
QDCSは、オートクランプ、ダイリフタ、プリローラなどでプレス金型交換を短縮するシステムです。導入前に、搬入出、固定、配管・配線、安全確認の時間と、金型・設備の条件を確認します。
この記事で分かること
- 01交換作業の内訳事前準備、搬入出、位置決め、固定、接続
- 02QDCSの構成機器オートクランプ、ダイリフタ、プリローラ
- 03段取り短縮の数値交換回数、交換時間、停止時間
- 04金型・設備の導入条件固定、搬送、位置決め、配管、安全回路
プレス金型の交換時間を作業別に把握する
交換にかかった時間は、前品種の生産を終えた時刻から、次品種で最初の良品を確認した時刻までを記録します。その間の取外し、搬出、搬入、位置決め、固定、接続、安全確認、試運転と初品検査を作業ごとに記録すると、時間がかかっている作業を特定できます。プレス機を止めて行う作業を内段取り、安全に機外で事前にできる金型・材料・工具などの準備を外段取りと呼びます。
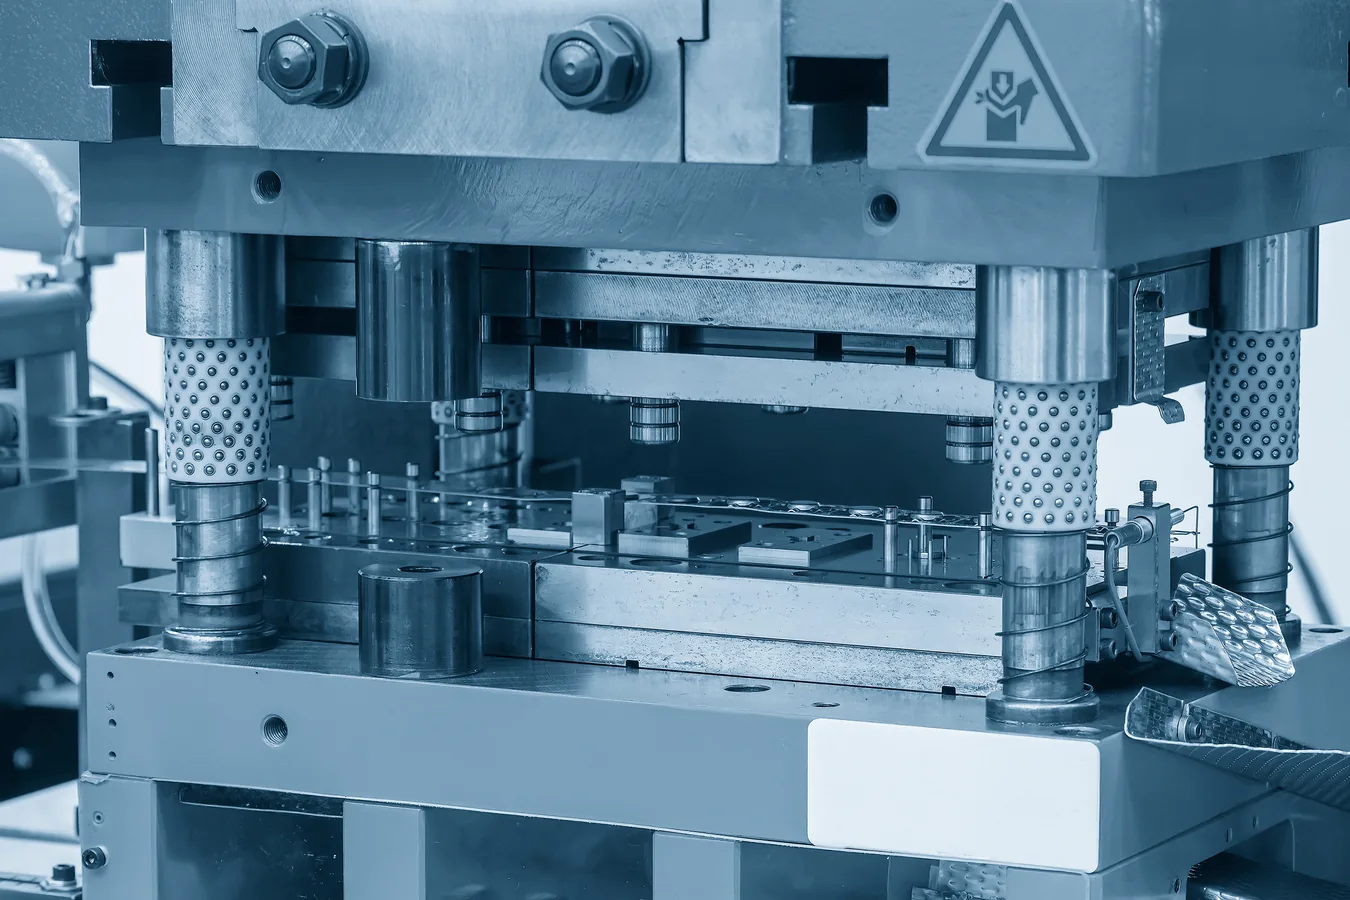
ボルトでの固定をオートクランプへ置き換える場合は、固定・解除に要する時間を現状と導入後の見込みに分けて比べます。搬入出、位置決め、配管・配線、安全確認、初品検査などの作業も含め、機器で置き換える部分と手作業で残る部分を整理してください。作業者によって手順が異なる場合は、手順書と確認表を用意します。
QDCはQuick Die Changeの略で、短時間で金型を交換することを指します。QDCSはQuick Die Change Systemの略で、オートクランプ、ダイリフタ、プリローラ、操作制御盤などを組み合わせた金型交換システムです。固定、移動の補助、機外への受け渡しのうち、どの作業を機器に置き換えるかを決めます。
| 作業区分 | 主な作業 | 使用する機器・方法 | 導入前に確認する内容 |
|---|---|---|---|
| 外段取り | 交換予定の金型、治具、材料、図面、工具の準備 | 事前準備表、金型ラック、段取り台 | 交換予定の金型、材料、図面、工具、作業指示を停止前に準備できるか |
| 搬入出 | 金型をプレス機へ入れる、外へ出す | ダイリフタ、プリローラ、搬送台車 | 金型の質量、搬入方向、通路幅、床の段差、クレーンや吊り具の使用方法 |
| 位置決め | 金型の中心、送り線、ダイハイトを合わせる | ロケートピン、ストッパ、位置決め治具 | 金型寸法、位置決め基準、送り線高さ、ダイハイト、取付後の平行度 |
| 固定 | 金型をボルスターやスライドへ固定する | 油圧式・空気圧式オートクランプ | クランプ位置、高さ、必要なクランプ力、金型を押さえる部分の形状 |
| 接続 | 空気・油圧の配管と電気・センサー配線を接続する | 配管用カプラー、電気コネクター、識別表示 | 接続位置、コネクターの識別、誤接続の防止、油・空気の漏れ、試運転の手順 |
| 安全確認 | 安全装置、インターロック、作業者が入る場所を確認する | 操作制御盤、点検表 | 作業主任者、作業手順、安全教育、インターロック、作業前後の点検記録 |
交換の各作業を計測し、機器に置き換える範囲を決めます。並行作業の延べ時間と設備の停止時間を区別してください。
固定、搬送、位置決め、接続、安全確認、試運転と初品検査を別々に記録してください。複数人が並行して作業する場合は、各人の作業時間の合計と設備の停止時間は異なります。停止した時刻、生産を再開した時刻、最初の良品を確認した時刻を分けて記録すると、設備停止と初品確認までの所要時間を区別できます。
QDCSを構成するオートクランプ・ダイリフタ・プリローラ
オートクランプは金型を固定・解除し、ダイリフタは金型をボルスターから持ち上げて移動を補助します。プリローラはプレス機外へ引き出した金型を受ける機器です。油圧式の機器には油圧ユニット、空気圧式にはエアユニットが必要で、操作・制御も含めてシステムを構成します。操作制御盤で行える動作とインターロックの条件は、システムの仕様から確認します。
固定と解除を自動化しても、クランプを固定位置へ移す動作、金型の押し引き、配管・配線の接続が手作業で残る構成があります。搬送まで自動化する装置もあります。仕様書から、人が行う動作、操作盤の指令で装置が動く動作、自動で連続して行う範囲を整理します。ダイリフタによる持ち上げと、金型を自走させる搬送は別の機能です。
構成機器を選ぶときは、金型の質量と底面形状、クランプ位置、ボルスター寸法、金型を引き出す長さ、搬入方向、周囲の作業場所を確認します。検討する機種が対応する金型質量、クランプ位置、ボルスター寸法、移動量を確認してください。
| 構成機器 | 主な役割 | 置き換える作業 | 検討する機種で確認する仕様 |
|---|---|---|---|
| オートクランプ | 金型を油圧・エアなどで固定する | ボルトで金型を固定する作業 | クランプ位置、高さ、必要なクランプ力、金型を押さえる部分の形状 |
| ダイリフタ | ボルスター上で金型を持ち上げ、移動しやすくする | ボルスター上での金型移動を補助する | 金型の質量、底面の材質、ボルスターの溝寸法、移動方向、リフト量 |
| プリローラ | プレス機の前後で金型を受ける | プレス機外で金型を受け渡す作業 | 搬送高さ、金型を引き出す長さ、搬入方向、通路幅、周辺設備との干渉 |
| 操作制御盤 | 仕様に応じてクランプやリフタの動作を操作する | クランプ・リフタの操作と状態確認 | 操作権限、表示、機械位置の信号、固定・搬送状態とプレス起動条件、安全回路への接続 |
| 搬送台車・ラック | 次型を待機させ、交換位置へ運ぶ | 交換予定の金型をプレス機の近くへ準備する作業 | 金型の保管場所、識別表示、通路幅、床の耐荷重、クレーンの作業範囲 |
ローラー式のダイリフタは、金型をローラーに載せて移動する作業を補助します。ボール式には、金型を前後左右へ動かせる機種があります。金型の質量、ボルスター寸法、金型底面の材質、必要な移動方向を基に、検討する機種の耐荷重とリフト量が条件に合うか確認してください。
自動化する作業を選ぶ4ステップ
- STEP 1交換時間を測る待ち時間、搬入出、位置決め、固定、安全確認の所要時間を記録。
- STEP 2金型を確認する寸法、質量、クランプ位置、配管の数、底面形状を一覧化。
- STEP 3プレス機を確認するボルスター寸法、ダイハイト、送り線高さ、金型を搬入する場所を確認。
- STEP 4安全回路と手順を確認するインターロック、作業指揮、安全教育、点検方法を決定。
プレス金型交換を自動化しやすい金型・設備の条件
導入前に、金型の交換回数、交換全体の所要時間、設備の停止時間、作業者の工数を記録します。対象金型の外形寸法、質量、クランプ位置、配管・配線の位置を一覧にしてください。同じ固定方法を使える金型では、共通のクランプと位置決め方法を検討できます。
金型ごとに外形寸法や固定位置が異なる場合は、取付板やクランプ位置を共通化できるか検討します。配管・配線が多い金型では、コネクターの種類と接続位置、識別方法を整理してください。プレス機の改造や搬送経路の確保が難しい場合は、安全に事前準備できる作業、保管場所、交換手順の改善を検討します。
| 項目 | QDCSを検討する目安 | 導入前に見直す内容 | 確認先 |
|---|---|---|---|
| 交換頻度 | 品種切替が多く、停止時間の影響が大きい | 交換回数が少ない場合は、金型、材料、工具を停止前に準備する | 生産管理、現場責任者 |
| 金型寸法 | 幅、奥行き、高さ、クランプ位置を標準化しやすい | 金型ごとに外形寸法や固定位置が異なる場合は、対象金型と改造範囲を決める | 金型設計、保全部門 |
| 搬送経路 | 台車、クレーン、プリローラを使う通路と作業場所を確保できる | 周辺設備と床面条件に合わせ、安全に移動できる通路と支持方法を検討する | 設備担当者、安全管理担当者 |
| 接続作業 | 配管・配線の数が少なく、識別しやすい | 接続点が多く、誤接続や漏れ確認に時間が残る | 設備担当、保全部門 |
| 安全管理 | 作業指揮、安全教育、点検方法、インターロック回路が決まっている | 金型交換、クランプ解除、試運転の手順が決まっていない | 安全管理担当者、現場責任者 |
交換回数が少ない場合は、金型、材料、工具、図面をプレス機の停止前に準備する方法から見直します。交換回数が多く、金型寸法と取付方法を共通化できる場合は、QDCSと搬送装置の導入効果を見積もってください。
以下の表は、交換回数と金型の共通化の状況から検討候補を整理したものです。規格で定めた導入基準ではありません。導入費用は、機器購入、金型・設備の改造、動力ユニット、制御回路の接続、据付、教育、保守を含めて比較します。実際の交換回数と置き換える作業時間を使い、手作業で残る時間と作業者の工数も別に見積もってください。
| 金型寸法・取付方法\交換回数 | 少ない | 多い |
|---|---|---|
| 金型ごとに異なる | 事前準備、保管場所、手順書を見直す | 対象金型を絞り、取付板、搬送経路、配管・配線を共通化する |
| 共通化できる | オートクランプなど一部の機器を検討する | オートクランプ、ダイリフタ、プリローラを含むQDCSを検討する |
QDCS導入前に確認する金型寸法・搬送経路・安全装置
QDCSの構成機器を選ぶ前に、プレス機の型式と仕様、ボルスター図、金型図面、工場内の搬送経路を確認します。金型の質量と外形寸法、機械のダイハイトと金型を閉じたときの高さ、送り線高さ、クランプ位置、配管・配線、交換回数、現在の交換時間を使い、機器が適合する範囲を検討します。
既存金型では、クランプが押さえる部分の位置と強度、ダイリフタが接触する底面、配管・配線の接続位置を確認します。ダイリフタは、移動中の金型下面がどのローラーやボールに載るかと、その支持状態で扱える質量を確かめます。プリローラは、引き出す長さ、受ける高さ、支持部とスタンドの条件を確かめます。仕様範囲を外れる金型は、対象を絞る方法と金型・設備を改造する方法を比較してください。
| 項目 | 確認する内容 | 適合が難しい場合の検討対象 | 選定に使う資料 |
|---|---|---|---|
| クランプ | 固定位置、金型を押さえる部分の形状、クランプの向き、必要なクランプ力 | 固定部分の形状とクランプ設置位置の改造 | 金型図面、ボルスター図、固定方法の写真 |
| 搬送 | 金型の質量、搬送方向、台車・クレーン・床面条件 | 搬入出方法、通路、作業姿勢と支持方法の変更 | レイアウト、搬送経路、重量一覧 |
| 位置決め | 位置決め基準、送り線高さ、ダイハイト、取付面の平行度 | 位置調整の手順と初品検査の方法 | プレス機の型式と仕様、金型図面、位置調整の記録 |
| 配管・配線 | 空気、油圧、電気、センサー、潤滑、スクラップ排出 | 接続点の共通化、識別方法、漏れ確認と手作業の範囲 | 接続一覧、識別ラベル、現場写真 |
| 安全確認 | インターロック、安全装置、教育、作業主任者、点検 | 進入防止、起動条件、交換時の不意下降防止と点検方法 | 作業手順書、点検表、安全教育記録 |
動力プレスの金型の取付け・取外し・調整で、身体の一部が危険限界へ入るときは、安全ブロック等によるスライドの不意下降防止が必要です。この金型作業を行う業務は特別教育の対象です。動力プレスを5台以上保有する事業場で当該機械による作業を行う場合は、事業者が技能講習修了者から作業主任者を選任します。主任者は金型の取付け・取外し・調整を直接指揮し、プレス機と安全装置を点検します。
クランプやリフタ、搬送装置を取り付けた後は、金型交換の動きに配管・配線や周辺設備が干渉しないかを調べます。固定が完了した状態と、リフタ・搬送装置の状態をプレス機の起動条件にどう結び付けるかも、機械と制御回路の仕様で確認してください。必要な検出・停止機能を備えているかは、対象システムごとに確かめます。
既存のプレス機へQDCSを導入する場合は、対象金型を決め、ボルスター寸法、クランプ位置、金型の質量と底面、搬送経路、配管・配線、安全回路を確認してください。
まとめ
金型交換は、前品種の生産終了から次品種の最初の良品確認までを測り、作業別の時間と設備停止、作業者工数を分けて記録します。QDCSでは、クランプが固定・解除、ダイリフタが持ち上げと移動補助、プリローラが機外への受け渡しを担います。動力ユニットと制御も構成に含めます。
導入前に、交換回数、金型寸法、クランプ位置、搬送経路、配管・配線を確認します。金型ごとに寸法や取付方法が異なる場合は、対象金型を絞るか、取付板やクランプ位置を共通化してください。
プレス機の仕様、金型図面、支持箇所、搬送経路、現在の交換手順と時間、安全回路から、使用できる機器と改造範囲を検討します。機器・改造・据付・教育・保守の費用範囲と納期をそろえて比較してください。
プレス加工・金型の相談を受け付けています
株式会社アイカタマッチングでは、プレス加工やプレス金型に関する個別案件の相談を受け付けています。依頼先が分からない場合や、必要な設備仕様が分からない場合も、分かる範囲からご相談ください。
よくある質問
プレス金型交換の自動化は、どの作業から検討すべきですか?
前品種の生産終了から次品種の最初の良品確認までを測り、搬入出、位置決め、固定、接続、安全確認、試運転と初品検査の時間を記録します。並行作業の延べ時間と設備停止は分け、時間のかかる作業と機器に置き換えられる範囲を検討してください。
QDCとQDCSは何が違いますか?
QDCはQuick Die Changeの略で、短時間で金型を交換することを指します。QDCSはQuick Die Change Systemの略で、オートクランプ、ダイリフタ、プリローラ、操作制御盤などで構成する金型交換システムです。
オートクランプで金型交換時間を短縮できますか?
オートクランプは、ボルトによる固定・解除を機器に置き換えます。短縮の見込みは、その作業の現状時間と機器の操作時間から求めます。搬入出、位置決め、接続、安全確認、初品検査で残る時間を含めて交換全体を比較してください。
ダイリフタはローラータイプとボールタイプのどちらがよいですか?
ローラー式は、金型をローラーに載せて移動する作業を補助します。ボール式には、金型を前後左右へ動かせる機種があります。金型の質量、ボルスター寸法、底面の材質、移動方向を基に、耐荷重とリフト量が条件に合うか確認してください。
既存のプレス機や既存金型でもQDC化できますか?
既存設備でも導入できる場合があります。対象金型を決め、ボルスター寸法、ダイハイト、クランプ位置、金型の質量と底面、搬送経路、配管・配線、安全回路が導入条件に合うか確認してください。
金型交換の自動化を検討するときは何を用意しますか?
プレス機の型式と仕様、ボルスター図、金型図面、金型の質量と外形寸法、クランプ位置、現在の交換手順と時間、搬送経路、配管・配線、安全回路を用意します。これらを基に、使用できる機器と改造範囲を確認できます。