
プレス工程FMEAは、プレス加工の各工程で起こり得る不具合、その影響、原因、現在の予防・検出方法を確認し、対策の優先度を決める手法です。この記事では、FMEAの基本からS・O・Dの評価、APとRPNの違い、対策後に更新する内容まで解説します。
この記事で分かること
- 01FMEAの基本故障モード・影響・原因を理解する
- 02故障の展開方法モード・影響・原因を分ける
- 03優先度の決め方RPNとAPを混同しない
- 04対策後の記録再評価・残留リスク・文書改訂
プレス工程FMEAは工程ごとの不具合と影響を事前に検討する手法
FMEA(Failure Mode and Effects Analysis:故障モード影響解析)は、製品や工程で起こり得る不具合を事前に挙げ、その影響と原因を確認して、対策の優先度を決める手法です。製造工程を対象にするFMEAは工程FMEA(PFMEA)と呼ばれます。プレス工程FMEAでは、被加工材の供給、せん断、曲げ、絞り、スクラップ排出、検査などを工程ごとに検討します。
工程FMEAでは、工程フローを基に各工程が正常に果たす機能を確認します。その機能を満たせない状態が故障モードです。故障モードによって製品・後工程・使用先に生じる問題を影響として記録し、故障モードを発生させる原因と、現在行っている予防・検出方法を確認します。これらを記録した後に、使用している評価方式でリスクを評価します。
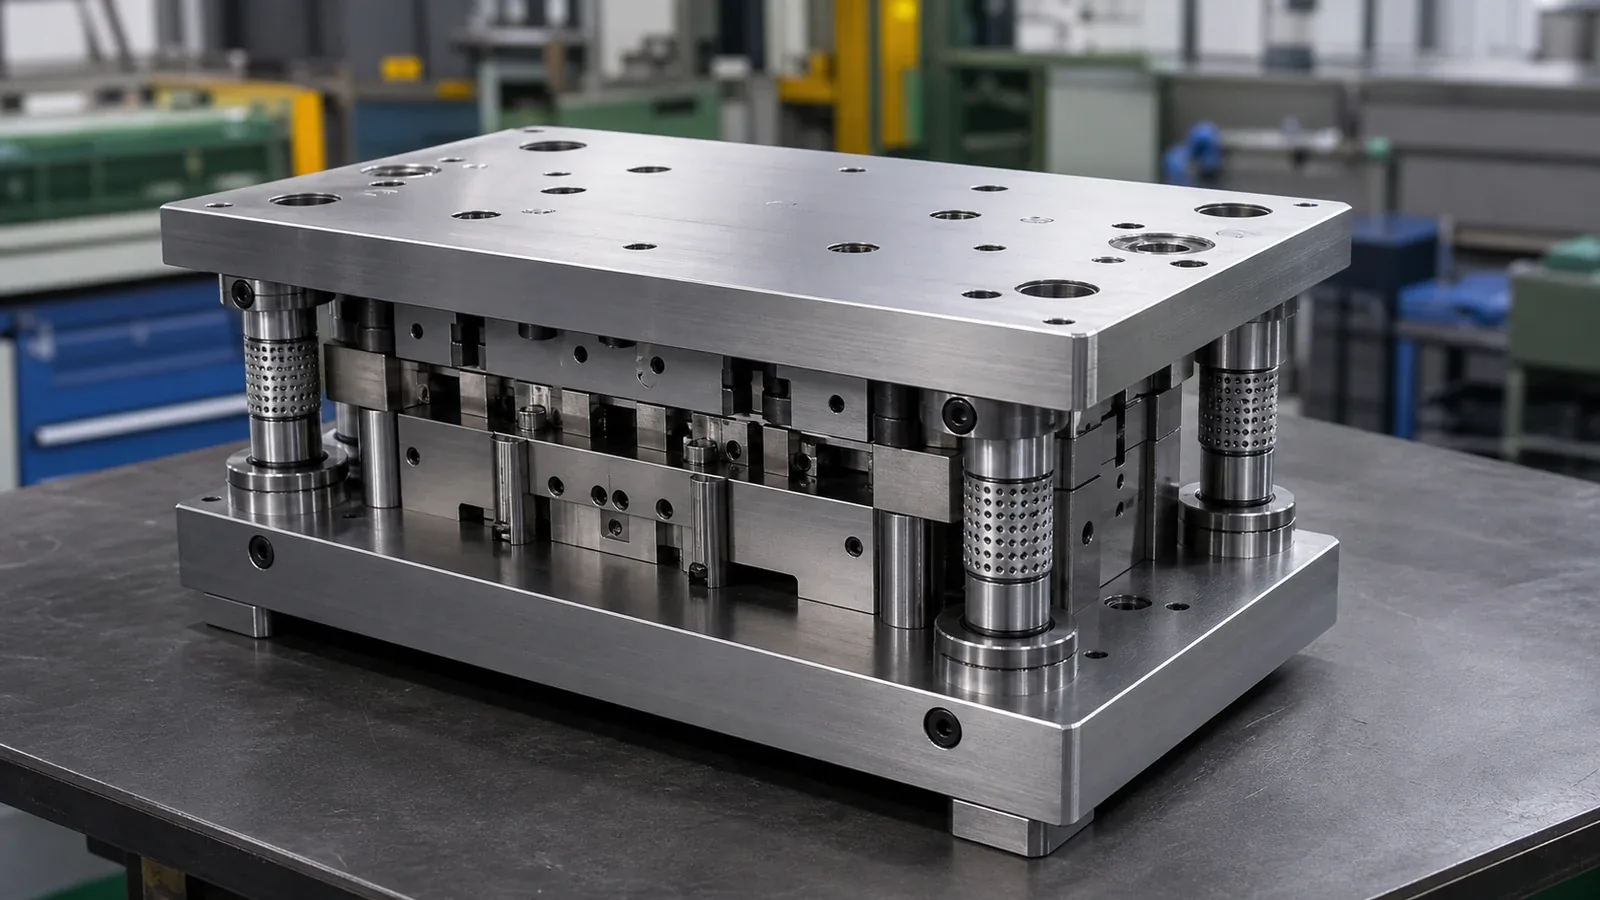
例えば、所定位置へ材料を送る機能に対して、送りピッチが要求を外れる状態を故障モード、その結果として加工位置がずれることや金型の損傷を影響として検討します。送り設定や材料の案内状態を原因として調べ、実施中の段取り確認を予防管理、ミスフィード検知と位置測定を検出管理へ記録します。
対象製品と工程範囲を明確にし、被加工材、金型、プレス機、搬送方法、検査方法、量産条件を確認します。検討には、製品要求、金型構造、加工条件、プレス機、品質判定、保全方法を理解する担当者が必要です。プレス工程では、製品設計、金型設計・製作、生産技術、製造、品質管理、保全の各担当が該当します。被加工材や搬送装置が影響する工程では、それぞれの担当者も加えます。
| 工程機能・ 要求 | 故障モード | 影響 | 原因 | 現行管理 の例 |
|---|---|---|---|---|
| 被加工材を 定位置へ送る | ピッチずれ、 斜行、 二枚送り | 穴位置不良、 成形位置ずれ、 金型損傷 | 送り設定、 被加工材の反り、 センサー異常 | 段取り確認、 ミスフィード検知、 初品測定 |
| せん断寸法・形状 を満たす | 端面のバリや せん断寸法が 要求を外れる | 後工程での 寸法・組付け不良、 端面処理の追加 | クリアランス の偏り、 刃先摩耗・欠損 | 設計レビュー、 保全記録、 バリ・寸法確認 |
| 割れ・しわを 防いで成形する | 過度の板厚減少、 割れ、 しわ | 強度不足、 外観不良、 後工程不良 | 被加工材の流入、 潤滑、 押さえ条件、 形状・被加工材の特性 | CAE・トライ、 条件表、 板厚・外観確認 |
| 成形形状を 維持する | 曲げ角度、 反り、ねじれが 要求を外れる | 組付け不良、 隙間、 寸法外れ | スプリングバック、 応力分布、 被加工材の特性、 金型の拘束条件 | トライ結果、 補正履歴、 検具・三次元測定 |
| スクラップを 排出する | カス詰まり、 カス上がり | 圧痕、 連続不良、 金型損傷 | 排出経路の詰まり、 油による付着、 吸引 | 排出設計、 清掃・保全、 センサー、 荷重記録 |
表は、プレス工程の機能から故障モード、影響、原因、現行管理を記すための検討例です。対象製品の形状、被加工材の材質・板厚、金型構造、使用設備、加工速度、潤滑方法、検査方法を確認し、実際の工程に合わせて記載内容を決めます。現行管理欄は予防と検出を分け、実施中の標準書、保全記録、測定結果の文書名・記録番号を記載します。予定している対策は、推奨処置と実施状況の欄へ記録します。
送り異常の検出を評価する検討例では、検知する位置と対象の異常を記録します。送り不足を検知する仕組みについては、送り過ぎや材料の変形も検知できるかを仕様と試験結果で確認します。初品の位置測定と、連続加工中の検知・定期測定は、対象とする時点と頻度を分けて記録します。
プレス工程FMEAを作成する流れ
- STEP 1対象範囲と工程機能を確認する工程フロー、製品要求、量産条件を確認します。
- STEP 2故障モード・影響・原因を記録するそれぞれをFMEAの別欄に記録します。
- STEP 3現在の予防・検出方法を確認する使用している標準書、保全記録、測定結果を記載します。
- STEP 4リスクを評価して対策を決める使用する方式で評価し、対策の担当者と期限を設定します。
FMEAの検討結果は、工程フロー、作業標準、検査基準、コントロールプラン(管理計画)へ反映します。対策によって作業方法や検査方法を変更した場合は、関係する文書も改訂します。
プレス工程FMEAで重大度・発生度・検出度を評価する
故障モード、影響、原因、現行管理がそろった後で、重大度(S)、発生度(O)、検出度(D)を評価します。重大度は影響の大きさ、発生度は原因・メカニズムの起こりやすさ、検出度は現在の管理で原因や故障モードを発見できる能力を扱います。重大度・発生度・検出度の点数は、顧客要求と社内手順書を確認し、使用している評価基準に従って決めます。
一般的な評価表では、Sは影響が大きいほど、Oは原因が起こりやすいほど高くなります。Dは検出しにくいほど高く、検出能力が高いほど低くなる方向です。具体的な点数は、使用する評価表の記述へ当てはめます。
| 評価項目 | 評価する対象 | 根拠にする記録 | 評価時の確認事項 |
|---|---|---|---|
| 重大度(S) | 製品、後工程、使用先への影響 | 要求仕様、安全・法規・品質基準、影響範囲 | 影響自体が変わったかを確認する |
| 発生度(O) | 原因・メカニズムの起こりやすさ | 不良履歴、工程能力、保全・設備記録、類似工程 | 対象原因と現行予防管理の実績を確認する |
| 検出度(D) | 現行管理による原因・故障モードの検出能力 | 検査方法、頻度、測定能力、検知位置、反応計画 | 検知位置、測定能力、頻度、異常時の反応を確認する |
優先度の決め方は、使用しているFMEA方式で変わります。AIAG/VDA方式ではS・O・Dの組合せをAction Priority(AP)表へ当てはめます。従来のRPN方式ではS×O×Dを計算します。同じ積でもS・O・Dの内訳は異なるため、重大な影響への対応と、使用する判定基準を併せて確認します。
| 使用する方式 | 優先度の決め方 | 確認するもの | 評価方式を使う条件 |
|---|---|---|---|
| AIAG/VDA方式 | S・O・Dの組合せをAP表で判定 | 使用する版のハンドブック、顧客固有要求、社内手順 | AP表の組合せに従って対策優先度を判定する |
| 従来RPN方式 | RPNと社内の判定基準で評価 | 点数表、しきい値、重大度の例外ルール | 使用する評価表と判定基準の版を記録する |
| 顧客指定方式 | 指定様式と承認手順に従う | 顧客要求、提出様式、承認者、改訂版 | 指定された様式と承認手順を確認する |
顧客要求と社内手順を確認し、使用するFMEAの方式と版を記録します。RPN方式を用いる場合も、予防・検出方法、推奨処置、担当者、期限、再評価の結果をワークシートへ記録します。
プレス工程FMEAの対策と残留リスクを記録する
対策には、原因の発生を抑える予防対策と、故障モードや不良を流出前に見つける検出対策があります。予防対策では刃先摩耗、送り設定、材料流入や押さえ条件など、対象とする原因へ処置を行います。検出対策では、その原因や生じた不良を発見する方法を整えます。金型構造、工程条件、被加工材の仕様、保全方法を見直した上で、必要な検知・測定を組み合わせます。
| 検討する原因・状態 | 予防対策の例 | 検出対策の例 | 効果確認 |
|---|---|---|---|
| 送りピッチのずれ | 送り条件・ガイド・段取り基準の見直し | ミスフィード検知、初品・定期位置測定 | 位置偏差と設備停止の履歴を確認 |
| 刃先摩耗・クリアランス偏り | 材質・形状・クリアランス、保全周期の見直し | バリ、寸法、荷重傾向の記録 | 整備前後のバリ高さ、寸法、荷重の推移を確認 |
| 割れ・過度の板厚減少 | 形状、材料流入、押さえ条件、潤滑の検討 | 外観・板厚・寸法の工程内確認 | 割れの発生位置、板厚、成形条件、トライ結果を確認 |
| 保全後の金型形状不良 | 部品識別、復元基準、保全手順の明確化 | 形状測定、チェックシート、トライ確認 | 保全後の金型形状と製品寸法を確認 |
割れの対策を検討するときは、発生位置、対象部の形状と板厚、材料の流入、押さえ条件を記録します。CAEやトライを行った場合は、どの材料特性と加工条件を用いたか、実測した板厚と外観がどう変わったかを対策の根拠へ記録します。対象製品の要求と測定結果を比較し、変更する金型形状や加工条件を決めます。
金型保全がプレス加工の品質に影響する場合は、その作業と管理条件をPFMEAで検討します。量産中の摩耗、手修正、保全後の形状確認は、定量化する管理項目として扱います。保全後に金型形状と製品品質を評価する基準、測定方法、測定箇所を管理項目にします。
対策には、対象とする原因、実施内容、責任者、期限、実施日、効果確認方法を記録します。完了判定に用いた測定結果や試験記録も対応させます。実施と効果を確かめた後に、S・O・DとAPまたはRPNを再評価します。未実施事項、残留リスク、受容条件、次回見直す時期や変更点も記録します。工程フロー、作業標準、検査基準、保全基準、管理計画を変更した場合は、文書名と版も記録します。
プレス工程FMEAの対策後に更新する内容
- 確認 1対策の対象とする原因を記載する対策する原因と実施内容をFMEAの該当行へ記録します。
- 確認 2S・O・Dを再評価する対策後のS・O・DとAPまたはRPNを更新します。
- 確認 3残留リスクを記録する未解消事項、受容条件、次回の見直し時期を記録します。
- 確認 4関連文書を改訂する作業・検査・保全・管理計画の変更箇所と版を記録します。
被加工材、金型、設備、工程条件、検査方法を変更したとき、不良や設備停止が発生したとき、対策効果を確認したときはPFMEAを見直します。改善しなかった対策も、実施内容と結果を確認できる履歴として残します。
まとめ
プレス工程FMEAは、検討する加工とその機能を決め、工程機能から故障モード、影響、原因、現行管理を分けて記録するところから始めます。重大度・発生度・検出度は、顧客要求と社内標準で定めた方式に従い、RPNとAction Priorityを混同しないことが必要です。
優先度の高い項目には予防対策と検出対策を設定し、担当・期限・検証条件を明確にします。対策後の再評価、残留リスク、工程フロー・作業標準・検査基準・管理計画の改訂履歴まで残すと、量産前の検討を量産中の管理へつなげられます。
プレス加工・金型の相談を受け付けています
株式会社アイカタマッチングでは、プレス加工やプレス金型の個別案件の相談を受け付けています。図面、材料、加工内容など、分かる範囲からご相談ください。
よくある質問
プレス工程FMEAと金型設計FMEAは何が違いますか?
プレス工程FMEAは、被加工材の受入れから供給、抜き・曲げ・絞り、搬送、検査までの工程を対象にします。金型設計FMEAは金型構造や部品の設計上の故障を扱うため、対象とする機能を分けた上で相互に参照します。
プレスPFMEAには、どの担当者が参加しますか?
製品設計、金型設計・製作、生産技術、製造、品質管理、保全の各担当が参加します。被加工材や搬送装置が影響する工程では、それぞれの担当者も加えます。工程条件や検査方法を判断できる担当者がそろっていることを確認します。
故障モード、影響、原因はどう書き分けますか?
故障モードは工程機能を満たせない状態、影響は故障モードによって製品や後工程で起こる問題、原因は故障モードを生じさせる仕組みです。例えば、送りピッチが要求を外れる状態が故障モード、その結果の加工位置ずれが影響、送り条件の設定不良が原因として検討する項目です。
RPNとAction Priorityは、どちらを使いますか?
顧客要求、社内標準、使用しているFMEA手順書の版に従います。AIAG/VDA方式ではS・O・Dの組合せをAction Priority表で判断し、従来のRPN方式では社内の判定基準を使います。使用する方式と版をFMEAに記録してください。
検査を増やせば、FMEAのリスクは下がりますか?
検査の追加は検出能力へ関係する対策です。原因の発生を抑える処置と、検出できる範囲をそれぞれ評価します。金型構造、被加工材の流入、送り条件、保全方法などの予防対策を先に検討し、必要な検査を組み合わせます。
対策後に重大度を下げてもよいですか?
重大度は、製品や後工程への影響を基に評価します。影響自体が変わらなければ、その影響に対応する重大度を維持します。重大度を見直す場合は、設計変更などで影響が変わった根拠を記録します。
プレス工程FMEAは量産開始後も更新しますか?
更新します。被加工材・金型・設備・工程・検査方法の変更、不良や設備停止の発生、保全方法の変更、対策効果の確認時に見直し、関連する工程フロー、作業標準、検査基準、管理計画の改訂内容と版を記録します。