
ダイカストは、溶かした非鉄金属を金型へ圧入し、冷やして固める鋳造方法です。同じ金型で部品を繰り返し作れるため、薄肉で複雑な形状の量産に使われます。金型費、内部の空洞、後加工の必要性を含めて工法を考えます。
この記事で分かること
- 01金型で形を作る仕組みと、繰り返し生産に向く理由
- 02コールドチャンバーとホットチャンバーの構造の違い
- 03鋳造から後加工・検査までの流れ
- 04合金の特徴と、設計・品質で注意する条件
ダイカストの特徴と金型の役割
金型には部品の形となる空間が設けられています。固定型と可動型を閉じ、その空間へ溶かした金属を送り込みます。金属が固まったら型を開き、部品を取り出します。同じ金型を繰り返し使うことで、同形状の部品を継続して生産できます。
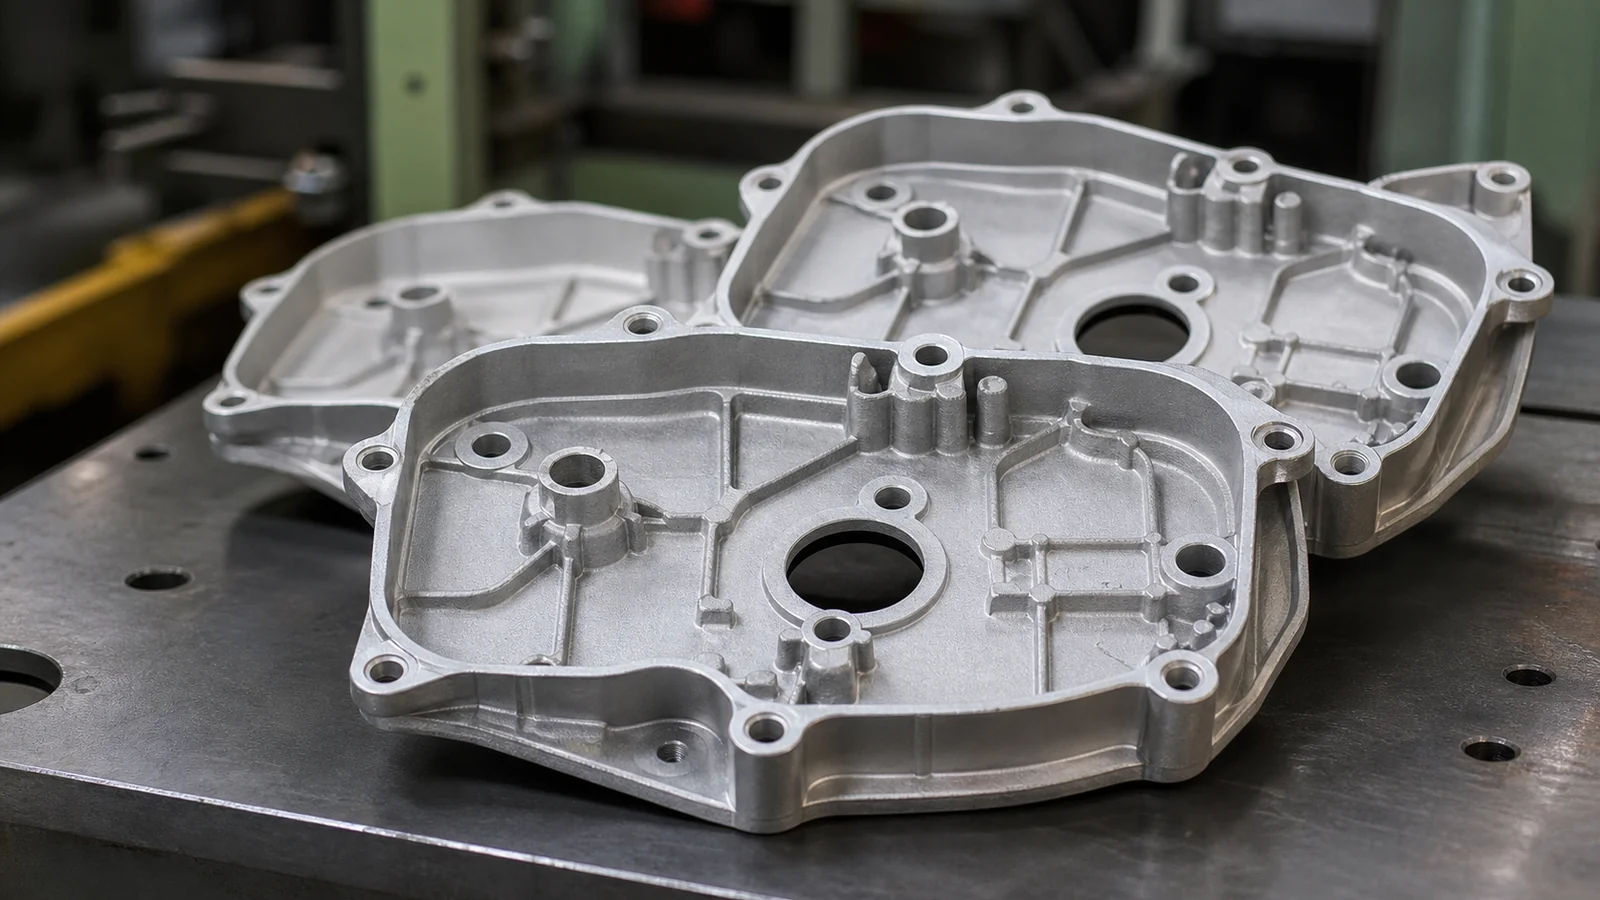
外壁にリブやボスを組み合わせた形状を一体で作れることも特徴です。リブは壁や板状部分を補強する突起、ボスはねじ穴などの周囲を厚くした部分です。部品を組み合わせて作っていた形を一体化できるか、金型から取り出せる形かを設計時に検討します。
鋳造で作った形状が、そのまま全ての要求を満たすとは限りません。精密な穴、接合面、ねじなどには、切削やタップ加工を追加する場合があります。金型へ投資して繰り返し生産する工法なので、製造数量と必要な後加工も費用に関係します。
コールドチャンバーとホットチャンバーの違い
両方式は、金属を押し出す射出部と溶湯との位置関係で分かれます。コールドチャンバーでは射出部が溶湯の外にあり、一回の鋳造ごとにスリーブへ金属を供給します。スリーブは、金属を受けて金型へ押し込むための筒状の部分です。
ホットチャンバーでは射出部が溶湯の中にあり、そこから金属を押し出して金型へ送ります。名称は射出部の構造を表し、コールドチャンバーが冷たい金属を成形するという意味ではありません。
アルミニウム合金には通常コールドチャンバー、亜鉛合金には通常ホットチャンバーが使われます。マグネシウム合金には両方式があります。合金の種類と射出方式は別の分類なので、材料名と方式を分けて理解すると工程がわかりやすくなります。
ダイカストの鋳造工程と後加工
製造に先立ち、部品の形に合った金型を準備し、合金を溶かして保持します。金型の設計・製作は、生産に必要な準備です。一個ごとの鋳造では、次の動作を繰り返します。
- 金型に離型剤を塗布し、型を閉じます。
- コールドチャンバーではスリーブへ金属を供給します。ホットチャンバーでは溶湯中の射出部から金属を送ります。
- 金属を金型の空間へ充填し、冷やして固めます。
- 型を開き、押出し機構で部品を取り出します。
取り出した部品には、金属が通った湯道や鋳ばりが付いています。トリミングなどで不要な部分を除き、図面の要求に応じて切削や表面処理を行います。後加工と検査の順序は、部品の要求と工程設計によって変わります。
外観と寸法に加え、内部の空洞や漏れを確認する部品もあります。外観検査で確認できる範囲と、内部検査・気密検査が必要な範囲を区別します。検査方法は、使用時に問題となる欠陥と図面の要求に合わせて設定します。
気密性を要求する部品では、許容する漏れ量、検査圧力、検査に使う気体または液体、全数検査か抜取検査かを具体的に決めます。切削で内部の空洞が表面に現れる場合もあるため、完成時の要求と検査する状態を対応させます。材料名や真空鋳造の使用だけで、必要な気密性が保証されるわけではありません。
ダイカストに使う合金と主な用途
材料は、軽さ、形状、表面処理、使用環境を考えて選定します。同じ合金系でも種類によって特性が異なるため、下表は合金系の特徴を理解するための整理です。
| 合金系 | 部品で生かす特徴 | 設計・使用時に確認する条件 |
|---|---|---|
| アルミニウム合金 | 軽さを生かしたケースや機械部品など | 合金ごとの鋳造性と耐食性、必要な強度、接合部の加工 |
| 亜鉛合金 | 細部の形状や、めっきによる外観を重視する部品など | 使用温度、必要な寸法、表面処理の仕様 |
| マグネシウム合金 | 軽量化を重視する部品など | 腐食環境、防食処理、使用する合金と射出方式 |
用途例に近い部品でも、材料が適しているかは使用条件によって変わります。荷重、温度、腐食環境を明らかにし、必要な性能を満たす合金を選びます。
薄肉・複雑形状の設計と品質上の注意
肉厚の差と金型からの取り出しを考える
肉厚は、金属の流れと冷却に関係します。急に厚くなる部分を減らし、できるだけ均一な肉厚にすると、凝固の差に配慮した設計になります。必要な剛性は、全体を厚くする方法に加えてリブの配置でも検討します。
肉厚の目安には、材料と製品形状の条件が付いています。設計資料では、アルミニウム合金ダイカストの一般的な肉厚として2〜6mmが示されています。この範囲を全製品の保証値や、製造可能な最小・最大値として扱うことはできません。金属が流れる距離、部品の大きさ、金型構造を含めて具体的な寸法を決めます。
部品を型から取り出すための勾配、型を分ける位置、穴や突起の向きも検討します。複雑な形を作れる利点を生かしつつ、金型から外せる構造にする必要があります。
内部の空洞と後工程の要求を区別する
高速で金属を充填する際に、空気を巻き込むことがあります。また、凝固時の収縮によって空洞が生じる場合もあります。どちらも内部欠陥に関係しますが、発生原因が異なるため、対策は金属の流れと凝固の条件を分けて検討します。
内部の空洞は、気密性や切削後の面、熱処理などで問題になる場合があります。真空を利用する鋳造方法は空気の巻込みを減らすための方法の一つですが、全ての空洞をなくす保証にはなりません。溶接や熱処理が必要な部品では、その要求に対応できる鋳造方法・材料・工程を事前に確認します。
まとめ
ダイカストは、金型へ溶かした合金を圧入し、同じ形状の部品を繰り返し作る工法です。方式の違いは射出部の構造、材料の違いは合金の特性として分けて理解できます。
部品へ適用するときは、必要な形状、合金、製造数量に加え、後加工と検査の要求を整理します。特に気密性、溶接、熱処理が必要な部品は、内部欠陥と後工程の条件を具体的に確認して工法を選定します。
費用・見積りの相談ができます
図面や仕様、希望条件をもとに、候補企業探しや見積り相談を進められます。
よくある質問
ダイカストと砂型鋳造は何が違いますか?
ダイカストは繰り返し使う金型へ金属を圧入する方法です。砂型鋳造は砂で作った鋳型を使います。鋳型と金属を入れる方法が異なるため、形状、材料、生産数量などに応じて工法を検討します。
ダイカストで作れば切削加工は不要ですか?
鋳造で形を作っても、精密な穴や接合面、ねじなどに後加工が必要な場合があります。図面の要求ごとに、鋳造で仕上がる部分と追加加工する部分を分けます。
真空を利用すれば鋳巣はなくなりますか?
真空を利用する方法は、空気の巻込みを減らすために用いられます。凝固収縮などによる空洞もあるため、鋳巣の原因と要求品質を分けて対策・検査を設定します。