
ダイカストの不良には、内部の空洞である鋳巣、湯流れが融合しない湯境、合わせ部にできるバリなどがあります。発生した位置と状態、鋳造条件、金型や材料を調べ、対策後の品質を検証します。
この記事で分かること
- 01鋳巣のガス巻き込みと凝固収縮の確認
- 02湯境・充填不良の確認ポイント
- 03バリ・焼付き・かじりへの対処
- 04再発防止につながる記録と検証方法
ダイカストの不良対策では、発生した欠陥の状態と位置を観察し、製品に求める外観・寸法・内部品質を確認します。良品が得られたときの条件と不良が出たときの条件を比べ、原因を調べます。本記事では、代表的な不良の意味と、鋳造条件・金型状態の確認、対策の検証方法を説明します。
ダイカスト不良の発生位置と条件を記録する
不良品は、外観や断面、発生した位置、大きさ、キャビティ、製造した時間帯を記録します。キャビティは、金型の中で製品形状を作る空間です。複数個を同時に鋳造する金型では、どのキャビティで発生したかを示します。
発生率を比較する場合は、検査した製品数と不良品数、検査方法、対象期間を示します。金型補修、材料ロット、温度、射出、離型剤などの変更があれば、その内容と変更時点を残します。
良品と不良品を同じ基準で比較する
良品と不良品の測定値、鋳造条件、金型温度、外観写真を、同じ検査基準で比べます。違いが現れた部位と条件から原因を考え、検証する項目を決めます。
条件を変更する検証では、変更前後の設定値と測定結果、製品の状態を対応させます。複数の条件を組み合わせて試験する場合は、変更した項目と、どの条件の影響を調べる試験かを記録します。
鋳巣のガス巻き込みと凝固収縮を調べる
鋳巣は、鋳物の内部にできる空洞です。巻き込まれた空気やガス、凝固時に放出されるガス、凝固するときの体積収縮などが関係します。ガスと凝固収縮が混在した空洞もあるため、空洞の形状と分布、鋳造時の状態を調べます。
ガスの排出と充填の流れを確認する
溶湯が合流する位置、ゲート・ランナーの形状、エアベントの位置と状態、射出速度の切り替え、スリーブへの給湯状態を確認します。ゲートは製品へ溶湯が入る入口、ランナーはそこへ溶湯を導く流路、エアベントは型内の空気を排出する通路です。
真空装置を使用する場合は、排気系統の動作と、充填時の型内圧力の記録を確認します。離型剤の塗布量や乾燥状態も調べ、型内の水残りとガス発生を確認します。
厚肉部と凝固順序、圧力の伝達を調べる
凝固収縮に関係する鋳巣では、厚肉部、ボスの根元、リブが交差する箇所などの形状と冷却状態を調べます。製品肉厚の見直し、局部冷却、ゲートの位置と厚さ、凝固中に圧力が伝わる条件を検討します。
鋳造圧力を高くする検討では、対象部位へ圧力が伝わる時点と、ゲートが凝固する状態を確認します。部位の形状と凝固状態に応じて対策を検証します。
内部の観察と漏れの判定を目的に合わせる
X線検査やX線CTは、内部の空洞の位置や分布を調べる方法です。切断して断面を観察する方法もあります。検査する部位と欠陥の大きさに応じて、必要な画像の分解能や観察範囲を確認します。
気密試験では、定めた試験条件で漏れ量を測り、要求する基準で合否を判定します。空洞の形状や分布を観察する検査と、製品の漏れを判定する試験は、それぞれの目的に合わせて行います。
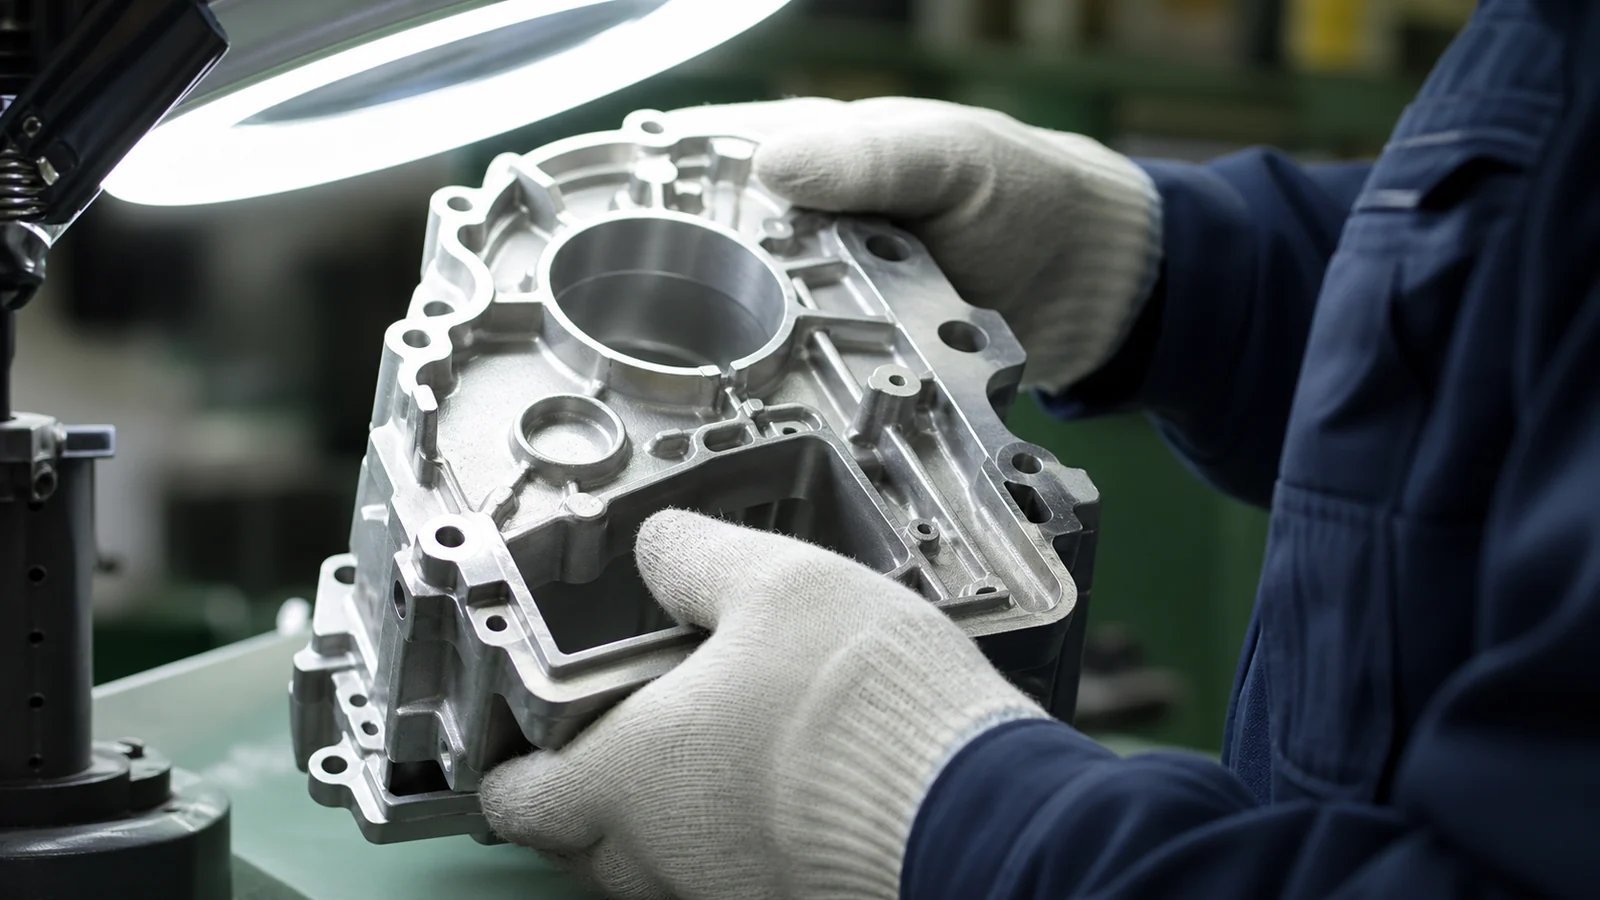
湯境・未充填の温度と湯流れを調べる
湯境は、金型内で溶湯の流れが合流して十分に融合しないときに生じる境界です。未充填は、必要な製品形状の末端まで溶湯が行き渡らない状態です。流動中の溶湯の冷えや、型内の空気による背圧などを確認します。
温度・射出条件・充填経路を見直す
溶湯温度、金型温度、射出速度、ゲート断面、エアベント、製品肉厚を調べます。速度を上げる場合は、充填時間に加え、ゲートを通る速度と金型損傷への影響を検討します。
温度や冷却を変更する場合は、製品の充填状態、金型表面の状態、焼付きの発生を確認します。使用する合金と金型、製品形状に合わせて条件を検証します。
薄肉末端と合流部を観察する
不良位置、キャビティ、立ち上げ時と安定した生産時の発生状況を記録します。湯流れ解析を行う場合は、解析の温度や射出条件を実機の記録と比べ、予測した流れと実際の不良位置を確かめます。
例えば、薄肉の先端が立ち上げ時に欠け、安定した生産時には形状が満たされる場合を考えます。両方の状態で金型温度、射出条件、排気の状態を記録し、変更する条件と品質を確認します。この例は確認方法を示す仮定であり、欠けの原因や推奨設定値を確定した実績ではありません。
バリ・焼付き・かじりと金型状態を確認する
バリは、金型の合わせ部などの隙間に溶湯が流れ込み、製品から余分に張り出した薄い金属片です。合わせ面の摩耗や変形、残った鋳ばりや異物、型締め力、射出条件を確認します。
焼付きは、金型の表面へ鋳造合金が融着した状態です。かじりは、中子を引き抜くときや製品を取り出すときに生じる引っかき傷です。金型の局部温度、合金と型面の状態、離型剤、抜き勾配、押出しの動作などを現象に応じて調べます。
次の表は、現象ごとに調べる箇所と対策を検討する例です。実際に確認した原因と製品の要求品質から、必要な作業を選びます。
| 現象 | 点検・確認の対象 | 対策を検討する内容 |
|---|---|---|
| バリ | 合わせ面、型締め、射出圧、金型摩耗 | 清掃、条件の調整、補修、型構造 |
| 焼付き | 局部温度、型面の状態、離型剤、合金 | 冷却、表面処理、離型条件、形状 |
| かじり | 抜き勾配、摺動部、押出し、付着 | 勾配、磨き、潤滑、押出しの配置と動作 |
対策後の形状と必要な品質を検査する
金型を研磨・補修した場合は、作業した部位の形状と寸法、合わせ面を確かめます。鋳造した製品は、要求する外観、重要寸法、内部品質、強度など、必要な検査項目と基準で判定します。
不良対策の効果と変更履歴を管理する
対策前後の製品を、同じ検査方法と合格基準で比べます。検査した数量、不良の位置と状態、鋳造条件の記録を残し、変更した条件で必要な品質が得られているか確認します。
品質を確認した条件の範囲、点検項目、確認頻度、異常時の処置を生産の標準へ反映します。設備の波形、温度、離型剤の条件、金型の点検と補修、材料ロットを、製造した製品の記録に対応させます。
合格基準と変更連絡の内容を共有する
外観の限度、内部欠陥の評価方法、気密の試験条件と基準、重要寸法、検査頻度を図面や仕様書で共有します。金型補修、鋳造条件、材料を変更する場合は、連絡する内容と、変更後に確認する品質を事前に取り決めます。
- 不良の位置・大きさと検査数量を記録する
- 良品が得られた条件と不良発生時の条件を比べる
- 原因の仮説に対応した検証項目を決める
- 効果を確認した対策を標準条件と点検表へ反映する
まとめ
ダイカスト不良は、発生位置と状態、製品の要求品質、鋳造条件、金型や材料から原因を調べます。鋳巣はガスと凝固収縮、湯境は合流と温度・排気、バリは合わせ面と型締め・射出条件を確認します。
内部の空洞の観察と漏れの判定は、必要な品質に合わせて検査方法を選びます。対策前後の検査結果と条件の変更を記録し、効果を確かめた条件と点検方法を標準へ反映します。
費用・見積りの相談ができます
図面や仕様、希望条件をもとに、候補企業探しや見積り相談を進められます。
よくある質問
鋳巣は鋳造条件を調整すると改善しますか?
ガスの巻き込みや凝固収縮の状況を調べ、射出・排気・冷却の条件、製品肉厚、ゲート・ランナー、溶湯の状態を確認して対策を検証します。ガスと引けが混在する場合もあるため、空洞の位置と分布を観察します。
内部欠陥はどのように検査しますか?
X線やX線CT、切断した断面の観察などから、調べたい部位と欠陥の大きさに応じて方法を選びます。気密試験は、指定した試験条件で製品の漏れを判定します。
不良対策で複数の条件を変更する場合、何を記録しますか?
変更した項目、変更前後の設定値と測定結果、検査した製品数と不良状態を記録します。どの条件の影響を調べる試験かを示し、必要な品質が得られたかを検証します。