
プレス金型は、プレス機に取り付け、金属板の抜き・曲げ・絞りなどを行う工具です。この記事では、一般に単発型と呼ばれる単工程用の金型、順送型、トランスファー型について、工程の組み方と材料の搬送方法を説明します。
この記事で分かること
- 01プレス金型の基本動作上型と下型で材料を加工する仕組み
- 02工程と搬送方法の違い単発型・順送型・トランスファー型の違い
- 03金型の構成を決める情報製品・生産・設備・品質・保全の条件
- 04相談前の確認事項図面・被加工材・数量・設備条件
プレス金型の基本動作
プレス加工では、プレス機のスライドに取り付けた上型が上下し、ボルスターに取り付けた下型との間で板材を加工します。金型は板材を位置決めし、必要な力を加工箇所へ伝え、加工後の製品やスクラップを分離・排出します。
スライドが下降すると上型に取り付けたパンチなどの部品が下型へ向かい、パンチとダイの形状や隙間に応じて板材へ力が加わります。抜き加工では主にせん断、曲げ加工では板材の曲げ変形、絞り加工では材料の流入と引張りを伴う変形を利用します。
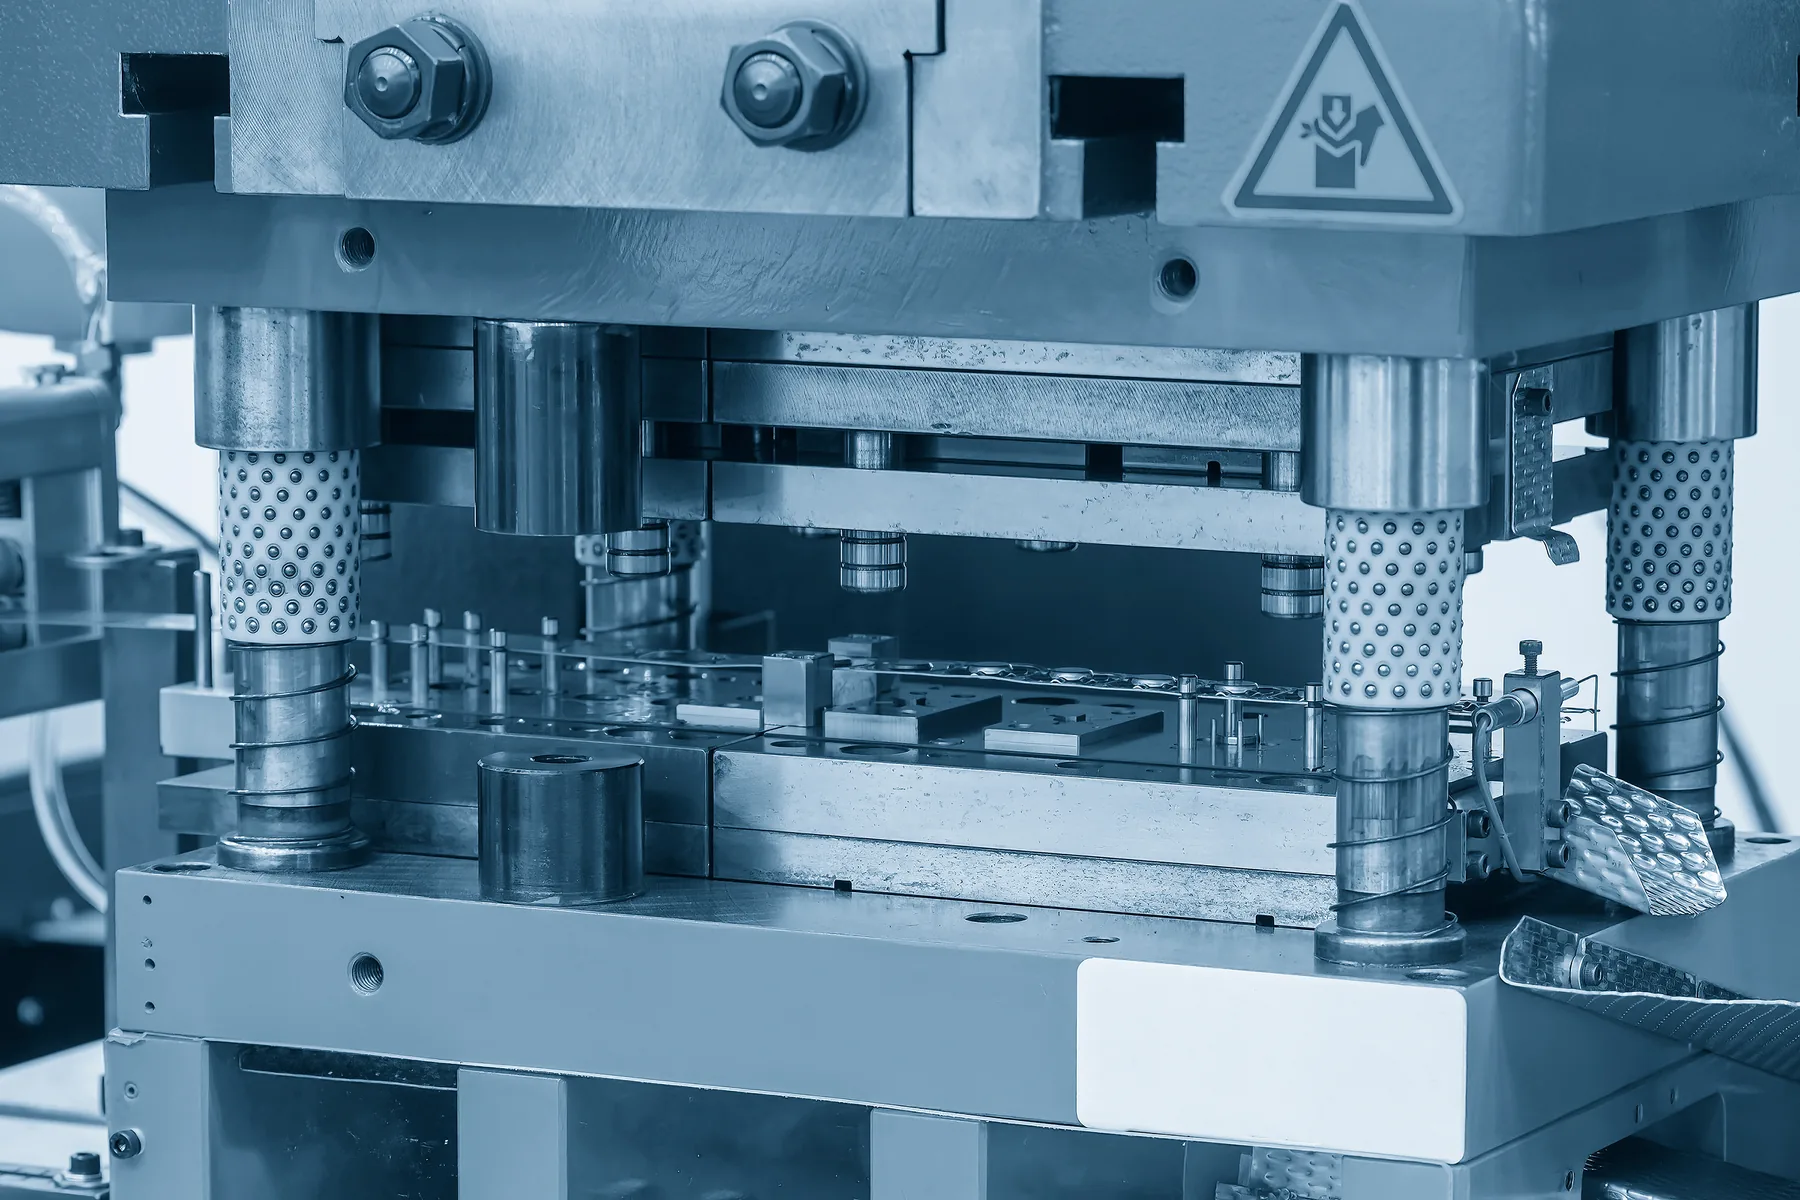
プレス金型を構成する主な部品と役割
- パンチ板材へ作用する部品ダイと組み合わせ、抜き・曲げ・絞りなどの加工を行います。
- ダイパンチを受ける部品加工形状をつくり、パンチとの隙間や位置関係が製品品質に影響します。
- ストリッパ板材を押さえ、離す部品加工中に板材を押さえ、加工後はパンチから板材を外します。
- ダイセット上型・下型を支える基台ガイド部品とともに、上下型の位置関係を保ちます。
実際の部品構成は、加工内容、自動送りの有無、要求される精度、保全方法によって変わります。
パンチ・ダイとダイセットに使われる主な材料
パンチやダイには、被加工材との接触による摩耗や、刃先の欠けに耐える材料が必要です。抜き型のパンチ・ダイには、SKD11などの合金工具鋼、SKH51や粉末ハイスなどの高速度工具鋼、超硬合金が使われます。ダイセットにはSS400やS55Cなどが使われます。材料は、被加工材、板厚、加工数量、部品の大きさ、熱処理後の寸法変化、再研磨の方法を確認して決めます。
単発型・順送型・トランスファー型の工程と搬送方法
この記事では、複数の金型に工程を分ける構成を、一般に使われる呼び方に合わせて「単発型」と表記します。技術資料では「単工程加工」と呼ばれます。一方の「単発加工」は、材料を1回ずつ金型へ入れて加工する使い方を指す場合があり、金型の構造だけを示す言葉ではありません。順送型とトランスファー型は、材料を工程間で運ぶ方法が異なります。ここでいうワークとは、加工中の板材や中間品を指します。
| 金型と加工方式 | 工程と搬送方法 | 検討する状況 | 設計時の確認事項 |
|---|---|---|---|
| 単発型(単工程) | 複数の金型に工程を分け 作業者または搬送装置が次工程へワークを移す | 工程ごとに加工結果を確認しながら進める場合 | 工程間の位置決め 搬送方法と作業手順 |
| 順送型 | 帯材をキャリアでつないだまま 一定の送りピッチで、一つの金型内を順に移動させる | コイル材をつないだまま複数工程を連続加工する場合 | 送りピッチ・キャリア 材料の利用率・荷重バランス |
| トランスファー型 | 切り離した材料や中間品を プレス機と同期する搬送装置で工程間へ移す | 切り離した材料を工程間で自動搬送する場合 | ワークの保持位置と搬送時の姿勢 金型・設備との干渉と同期 |
単発型(単工程)では、一般に工程ごとに金型を分け、作業者または搬送装置がワークを次工程へ移します。順送型では、帯材をキャリアでつないだまま、一定の送りピッチで金型内を移動させます。トランスファー型では、プレス機の動きと同期する搬送装置が、切り離したワークを次工程へ移します。トランスファー型では、ワークの保持位置、搬送時の姿勢、金型や設備との干渉を確認します。
単能型と複合型は、1回のプレス動作で行う加工内容による区分です。単工程・順送・トランスファーという工程と搬送方法の区分とは、同じ分類ではありません。金型の構成を決める時は、必要な加工工程と材料の供給方法を整理し、使用するプレス機と搬送装置の仕様を確認します。
金型の構成を決める時に確認する内容
最初に、製品形状と被加工材から必要な加工工程を整理します。次に、生産数量と必要な生産速度をもとに、材料や中間品の搬送方法を検討します。使用するプレス機、品質基準、再研磨や部品交換の方法も、金型の構成を決めるための確認内容です。
| 項目 | 整理する情報 | 金型を決める時の確認内容 |
|---|---|---|
| 製品形状・加工工程 | 加工順序・保持箇所 製品を反転する必要があるか | 一つの金型内で連続加工できるか 工程間の搬送や姿勢変更が必要か |
| 生産数量・生産速度 | 月産・年産・ピーク時の数量 必要な生産速度 | プレス金型内の加工工程と搬送方法 ストローク数と1ストローク当たりの製品数 |
| 被加工材 | 材質・板厚・供給形態 被加工材の幅・被加工材の利用率 | パンチ・ダイの材質と表面処理 摩耗を見込んだ再研磨・交換方法 |
| 使用するプレス機・搬送装置 | 加圧能力・トルク能力・仕事能力 ストローク・金型取付寸法・搬送装置 | 必要な加工ができるか 金型と搬送装置を取り付けられるか |
| 将来の設計変更 | 形状・被加工材・数量を 変更する可能性 | 変更する金型部品と範囲 金型を作り直す可能性 |
| 品質・保全 | 重要寸法・外観・測定方法 再研磨・部品交換・点検 | 位置決め・ガイド・保持部の構成 再研磨・部品交換・点検を行いやすい構造 |
使用するプレス機については、加圧能力・トルク能力・仕事能力と、金型を取り付けられる寸法をプレス機の仕様で確認します。材料の供給方法、成形品とスクラップの排出方法、安全装置も、金型と搬送装置の構成に合わせて確認します。詳しくは、プレス機を選ぶ時に確認する内容で解説しています。
製品の供給形態と加工中の姿勢から検討する
コイル材をつないだまま抜き・曲げを進められる製品では、順送型の構成を検討します。必要な加工を金型内で順に行えるか、材料をつなぐ部分をどこに残せるか、送り装置と金型を取り付けられるかを確認してください。
加工の途中で中間品の姿勢を変える必要がある場合は、保持できる箇所と、次の加工位置へ運ぶ方法を調べます。切り離した中間品を搬送するトランスファー型や、工程ごとの金型で加工する方法について、使用する設備と搬送装置の動作を確認します。
切板を一工程ずつ加工する場合は、各金型へ入れるときの位置決めと、工程間の移動方法を確認します。完成するまでの加工回数と搬送を含めて、必要な生産速度を満たせるかを検討してください。
プレス金型の選定に必要な情報
プレス金型を選定するときは、製品・生産・設備などの条件を確認し、適した金型の種類を検討します。次の情報を分かる範囲で整理します。
- 製品図面と3Dデータ
- 被加工材の材質、板厚、供給形態(コイル材・切板など)
- 抜き・曲げ・絞りなどの想定工程と、製品の重要寸法や外観、バリ高さなどの品質条件
- 試作数量、年産数、将来の増減見込み
- 使用予定のプレス機と、送り装置・搬送装置の仕様
- 月産数、必要な生産速度と、1サイクルにかけられる時間、段取り時間、製品取り出し方法、スクラップ処理などの生産条件
- 製品の検査方法・検査項目と判定基準
- 想定する金型寿命、再研磨の時期、交換部品、保管方法
- 製品の設計変更の可能性や、製品の納期、量産の時期
未確定の情報を、選定前にすべて決める必要はありません。分かっている内容と未確定の条件を分けます。被加工材、生産数量、使用するプレス機、品質基準が未確定なら、それぞれの条件で金型の構成と見積金額がどう変わるかを確認します。
条件に応じて確認したい関連記事
- 依頼先を選ぶための確認内容:プレス金型メーカーの選び方
- 費用項目とコストの検討:プレス金型の費用相場と内訳
- 用語の確認:プレス金型の専門用語
- 試作の進め方:プレス加工の試作依頼ガイド
まとめ
本記事でいう単発型(単工程)は工程ごとに金型を分け、順送型はつながった帯材を金型内で送り、トランスファー型は切り離したワークを搬送装置で次工程へ移します。単能型・複合型は加工内容による別の区分です。
金型の構成を決める前に、製品形状、被加工材、生産数量、必要な生産速度、使用するプレス機と搬送装置、品質基準、保全方法を整理します。未確定事項は、候補ごとに金型構成や費用がどう変わるかを確認してください。
プレス金型の相談ができます
図面や仕様、希望する納期・数量・検査範囲をもとに、金型に関する相談内容を整理できます。
よくある質問
プレス金型は何回くらい使えますか?
加工内容、被加工材、金型材料、加工条件、保全方法などで大きく異なるため、一律の回数では示せません。刃先の再研磨や消耗部品の交換を含め、想定生産数と使用条件から再研磨や交換の時期を確認します。
金型の種類を選ぶとき、数量とあわせて何を確認しますか?
生産数量と必要な生産速度、製品形状と加工工程、材料や中間品の搬送方法を確認します。使用するプレス機、金型の寸法、再研磨や部品交換の方法も、構成を決めるために必要です。
プレス金型を選定する前に何を準備すればよいですか?
選定前に、製品図面・3Dデータと改訂番号、被加工材の材質・板厚、生産予定数量、使用予定のプレス機と搬送装置を用意します。あわせて、必要な生産速度、検査方法と判定基準、再研磨の時期、交換部品、保管方法、設計変更の可能性、希望納期を確認します。未確定項目は現状と候補を分けて整理します。