
プレス加工の寸法不良は、長さ、角度、穴位置などが図面の許容範囲から外れた状態です。図面で指定された寸法を測定し、公差を外れた箇所を特定します。原因を調べるときは、金型の摩耗や取付位置、被加工材の板厚・強度、プレス機の下死点、材料の送り位置、測定器・測定位置を確認します。
この記事で分かること
- 01寸法の測定方法測定器の選び方・測り方・注意点
- 02加工中の寸法変化変化が発生した場合に確認する内容
- 03原因ごとの確認内容金型・被加工材・プレス機・測定方法
- 04反り・ねじれの確認支持・拘束・測定温度をそろえる
寸法不良の測定方法
図面で指定された寸法と公差を確認し、長さ、穴位置、角度、ピッチなど、公差を外れた箇所を特定します。使用する測定器、測定位置、製品の置き方は、図面や検査手順に従います。寸法不良の原因として、金型の摩耗や取付位置、被加工材の板厚・強度、プレス機の下死点、材料の送り位置、測定器・測定位置などを確認します。
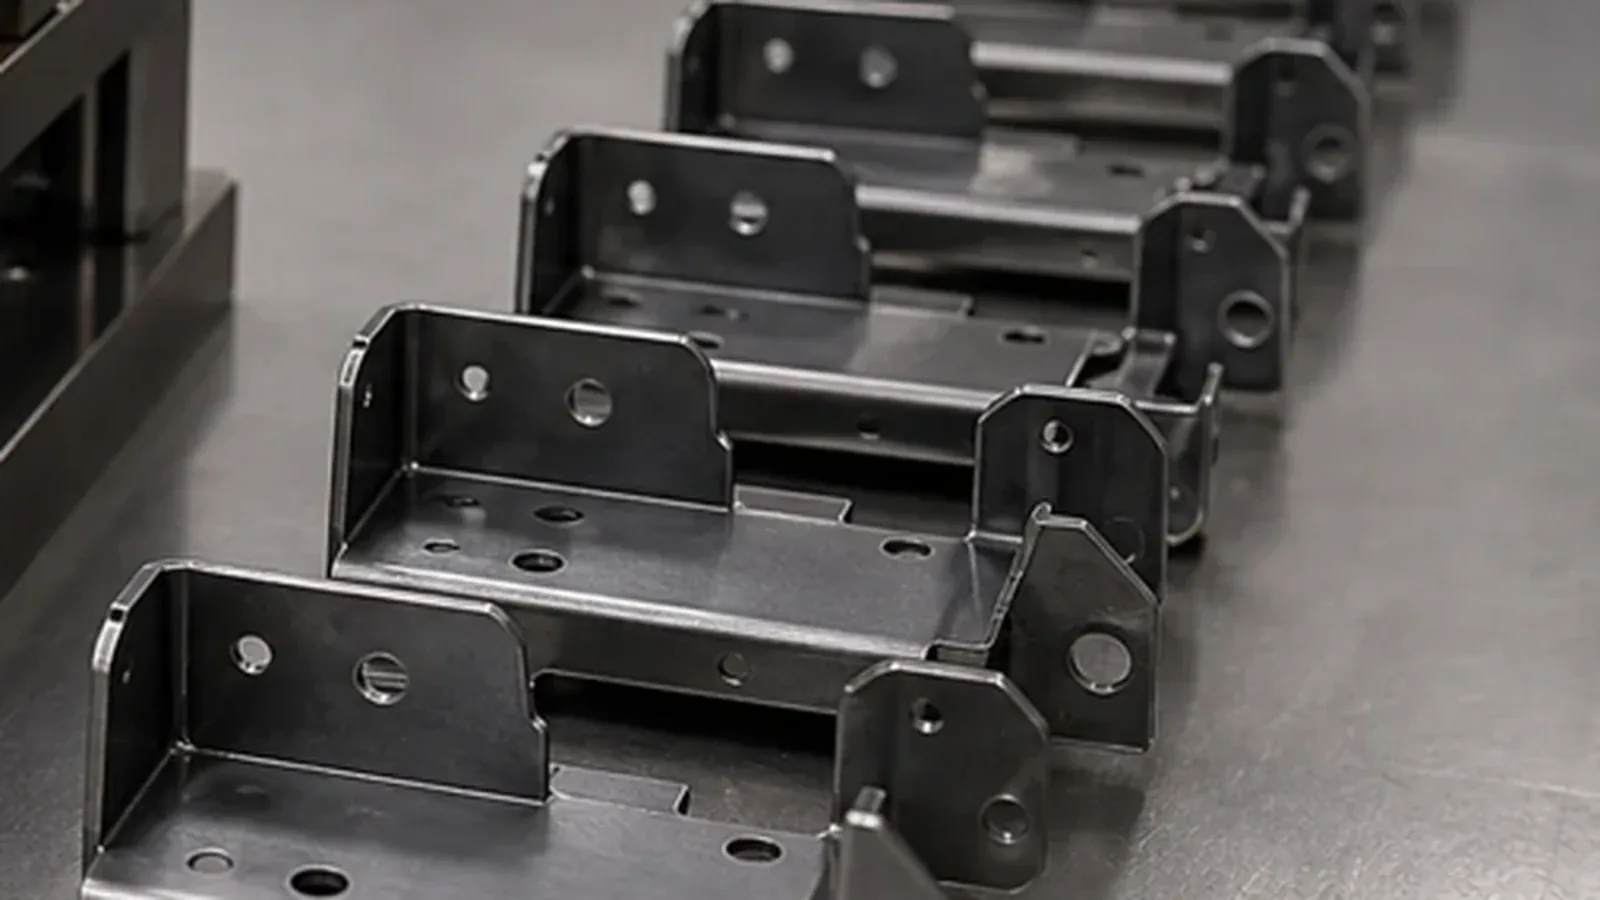
測定器は、図面で指定された寸法、公差、基準、測定位置に合わせて選びます。測定前に測定面と測定器を清掃し、ゼロ点または基点を確認してください。バリの状態を記録し、除去の扱いは検査基準に従います。
| 測定器 | 主に測る項目 | 測定方法 | 注意点 |
|---|---|---|---|
| ノギス | 外側寸法、内側寸法、段差、深さ | 外側寸法は外側用ジョウを測定面に対して直角に当て、一定の力で密着させます。穴の内径は内側用ジョウを穴へ深く差し込み、測定値が最大になる向きを探します。深さは本尺側の基準面を製品へ密着させ、デプスバーを底面へ当てます。 | ジョウの先端だけで挟む、製品に対して斜めに当てる、強く押し付けると測定値が変わります。公差に対して十分な判定能力がない場合は、測定対象と測定器の性能を基に、使用する測定器を変更します。板厚と穴の中心位置では測る対象が異なるため、それぞれに適した測定器を選びます。 |
| マイクロメータ | 板厚、外径、幅などの外側寸法 | アンビルとスピンドルの測定面を清掃して基点を確認します。製品を測定面に対して直角に挟み、測定力を一定にする装置(定圧装置)を使って測ります。 | 薄板は強く挟むと変形します。測定位置と向きを決め、測定範囲に合うマイクロメータを使用してください。 |
| 工具顕微鏡 | 穴の中心位置、穴間ピッチ、輪郭、角度、端面位置 | 製品をステージに固定し、図面の基準となる辺や穴からX・Y方向の基準を設定します。測定する輪郭へ焦点を合わせ、ステージを移動して各点の座標差、穴の中心間距離、角度を求めます。 | 焦点の合わせ方、照明、エッジの選び方で結果が変わります。バリや面取りのどの位置を輪郭として読むか、検査基準で統一します。 |
| 三次元測定機(3次元測定器) | 穴位置、立体形状、輪郭度、平面度、複数箇所の位置関係 | 図面の基準面・基準線・基準点から測定座標系を設定します。校正したプローブで指定箇所を測定し、取得したX・Y・Z座標から寸法と幾何公差を評価します。 | 固定方法で製品を変形させないようにします。プローブの校正、測定点の位置と数、測定経路、製品温度を測定手順書で統一してください。 |
複数の製品で測定値を比較する場合は、使用する測定器、基準、測定位置、製品の向き、測定力、製品温度をそろえます。測定値には製品番号、加工回数、測定日時、使用した測定器を対応させ、測定器の違いによる差と加工による差を分けて確認してください。
連続加工中に寸法が変化している場合は、対象製品の加工回数と測定値を対応させます。材料ロットの変更、金型の整備、設備停止・再起動などの前後で寸法が変わった場合は、変更内容と測定値を確認します。測定する間隔や個数は、図面の公差、検査基準、生産数量、金型・設備の状態に応じて決めます。
| 項目 | 残す内容 | 確認できること | 注意点 |
|---|---|---|---|
| 図面・基準 | 対象寸法、基準面・穴、公差、改訂記号 | 図面値との差 | 使用した図面の改訂記号と測定基準を記録する |
| 測定方法 | 測定器、位置、方向、支持、姿勢、測定力 | 同じ部品を繰り返し測ったときの差 | 測定者・治具の違いも残す |
| 時系列 | 加工回数(ショット数)、時刻、停止・再起動、累積加工回数 | 連続加工中の寸法変化 | 最後に良品だった加工回数も残す |
| 条件を変更した時点 | 材料ロット、金型整備、設定変更、部品交換 | 寸法が変わった時点との前後関係 | 条件を変更する順序と各変更後の測定結果を記録する |
測定値が変化した場合に確認する内容
連続加工中に寸法が変化している場合は、対象製品の加工回数と測定値を並べ、変化が始まった時点を調べます。その前後の被加工材の板厚・強度、金型の摩耗・付着物・緩み、プレス機の下死点、材料の送り位置を確認します。金型整備や材料ロット変更の前後で寸法が変わった場合は、その変更内容も記録します。
製品ごとに測定値がばらつく場合
同一ロット内で測定値がばらつく場合は、被加工材の板厚、材料の送り位置、プレス機の下死点、製品の置き方、測定位置、測定器の繰返し性を確認します。製品のばらつきと測定によるばらつきを区別するには、測定手順書に従って同一製品を繰り返し測定し、測定器の分解能・校正状態と測定値のばらつきを確認します。例えば、穴の中心位置に差がある場合は、同じ製品の穴を、図面の基準に沿う座標系と支持位置をそろえて測り直します。反復した値の変動は測定条件から調べ、別製品の同じ穴を同じ方法で測った結果と分けて記録します。製品間の差が残る場合は、その製品の加工履歴を調べます。
寸法不良の原因を調べる手順
- STEP 1公差を外れた箇所を特定する図面の基準と公差に従って、対象寸法を測定します。
- STEP 2測定条件を確認する測定器、測定位置、製品の置き方、測定力を確認します。
- STEP 3加工条件と設備を確認する被加工材、金型、プレス機、材料の送り位置を確認します。
- STEP 4追加の確認方法を決める対象製品の図面・品質基準と設備仕様を基に、追加測定や加工試験の条件を決めます。
金型・被加工材・プレス機・測定方法の確認
公差を外れた寸法に関係する箇所について、金型の摩耗や取付位置、被加工材の板厚・強度、プレス機の下死点、材料の送り位置、測定器・治具の状態を確認します。追加測定や加工試験の条件は、対象製品の図面・品質基準と設備仕様を基に決めます。
| 原因を調べる対象 | 確認する内容 | 比較する条件・測定値 | 注意点 |
|---|---|---|---|
| 金型 | パンチ・ダイの形状、摩耗、欠け、付着、緩み、位置ごとのクリアランス | 累積加工回数、整備・再研磨・部品交換の前後 | 補正した寸法以外への影響 |
| 被加工材 | ロット、板厚、引張強さ、降伏強さ、伸び、圧延方向、表面、加工油 | ロット別の平均、範囲、発生位置 | 材料ロット別に実際の板厚・特性と測定値を比較する |
| プレス機・送り装置 | 加工荷重、下死点、スライドの傾き、送り量・位置 | 設備停止・再起動、プレス機・送り装置の設定変更前後 | 設備メーカーの点検手順に従う |
| 測定 | 校正、基準、治具、支持、姿勢、測定力、製品温度 | 測定者・測定器別の繰返し結果 | 同一製品の反復値と製品間の値を分けて記録する |
金型摩耗が疑われる場合に確認する内容
金型摩耗が疑われる場合は、累積加工回数と対象寸法の測定値に加え、パンチ・ダイの摩耗量、かえり高さ、穴寸法を確認します。再研磨や部品交換前後の比較方法と測定間隔は、対象製品の図面・検査基準と金型保全基準に従います。
被加工材の影響が疑われる場合に確認する内容
被加工材の影響が疑われる場合は、材料ロット、板厚、圧延方向と、材料証明書に記載された引張強さ・降伏強さ・伸びを確認します。高張力鋼板では材料特性の違いによってスプリングバック量が変わる場合があるため、製品の角度や反りも測定します。追加の特性が必要な場合は、対象材料の試験方法と結果を確認します。
プレス機・送り装置の影響が疑われる場合に確認する内容
プレス機・送り装置の影響が疑われる場合は、設備の取扱説明書に従って、下死点の繰返し精度、スライドの傾き、加工荷重、材料の送り量・位置を確認します。設備の点検や測定は、取扱説明書で作業方法と実施者の条件を確認し、安全を確保して行います。
寸法不良の加工試験条件を決める
加工試験では、試験方法、変更幅、試験回数、合否基準を定めます。対象製品の図面・品質基準、被加工材の技術資料、プレス機と金型の仕様を基に、変更する条件と測定する寸法を試験計画へ記載します。
反り・ねじれ・平面度の測定条件をそろえる
反り、ねじれ、平面度を調べるときは、製品の支持位置、自由状態か治具で固定した状態か、測定温度をそろえます。測定値と測定条件を一組で記録してください。支持や拘束の状態、温度が異なる場合は、その違いを測定記録に残し、同じ条件で測った値を比較します。図面・検査規格で基準と測定状態を確認したうえで、反りの向きと大きさ、最大・最小位置を記録します。
| 項目 | 記録する内容 | 原因調査で確認する内容 | 注意点 |
|---|---|---|---|
| 支持・拘束条件 | 支持位置、支持点数、自由状態・拘束状態、治具の締付け | 測定治具、検査規格、製品の自重による変形 | 対策前後で支持位置と拘束状態をそろえる |
| 反り・ねじれの分布 | 測定位置ごとの高さ、最大・最小位置、変形の向き | 材料の流れ方、局所的な当たり、残留応力 | 変形の大きさ、位置、方向を記録する |
| 被加工材・成形条件 | 材料ロット、板厚、圧延方向、しわ押さえ力、ビード、加工荷重 | 材料特性、材料流入、面圧の偏り | 変更する条件と測定方法を試験計画で定める |
| 測定環境 | 製品温度、室温、測定器、測定者、測定時刻 | 熱膨張、測定器・測定者による差 | 同一製品の反復値と製品間の値を分けて記録する |
変形の位置と方向から原因を調べる
反りやねじれが出た位置と方向を、材料の圧延方向、材料の流れ方、しわ押さえ力、ビード、金型が強く接触する箇所、金型から取り出した後の形状変化と対応させます。測定するときは、支持位置、治具の締付け、測定位置を図面・検査規格の指定に合わせます。
スプリングバックは、荷重を取り除いた後の形状変化です。製品を金型から取り出した後に、図面で指定された角度、反り、輪郭を測定します。被加工材の板厚・強度・圧延方向、金型形状、しわ押さえ力を確認し、金型や加工条件を修正する場合は、変更内容と測定結果を対応させます。
製品温度が測定結果に影響する場合は、図面・検査規格で指定された温度と測定環境を確認します。公差が小さい寸法を比較するときは、使用する測定器、支持位置、製品温度を測定手順書の指定に合わせます。
まとめ
プレス加工の寸法不良が見つかったら、図面で指定された寸法、公差、基準、測定位置を確認し、寸法と公差に合う測定器で測定します。公差を外れた箇所を特定した後、金型の摩耗や取付位置、被加工材の板厚・強度、プレス機の下死点、材料の送り位置、測定器・測定位置を確認します。連続加工中に寸法が変化している場合は、対象製品の加工回数と測定値を対応させます。
反り・ねじれ・平面度を測定する場合は、図面・検査規格に従って支持位置、拘束状態、測定温度を決めます。追加測定や加工試験では、対象製品の図面と設備仕様を基に、変更する条件、測定する寸法、合否基準を定めます。
プレス加工・金型の相談を受け付けています
株式会社アイカタマッチングでは、プレス加工やプレス金型に関する個別案件の相談を受け付けています。依頼先が分からない場合や、仕様の整理に迷っている場合も、分かる範囲からご相談ください。
よくある質問
プレス加工で寸法不良が出たら、最初に何を確認しますか?
図面で指定された寸法と公差を確認し、寸法と公差に合う測定器を選びます。測定位置、製品の置き方、測定器の基点を確認してから、公差を外れた箇所を特定します。
連続加工中に寸法が変化した場合、何を調べますか?
対象製品の加工回数と測定値を確認し、被加工材の板厚・強度、金型の摩耗・付着物・緩み、プレス機の下死点、材料の送り位置を調べます。材料ロットの変更、金型の整備、設備停止・再起動の前後で寸法が変わった場合は、その変更内容も確認します。
製品ごとに寸法がばらつく場合、何を調べますか?
製品ごとのばらつきか、測定によるばらつきかを確認します。同一製品を測定手順書に従って繰り返し測定し、測定器の分解能・校正状態と測定値のばらつきを確認します。製品ごとの差が残る場合は、被加工材の板厚、材料ロット、送り位置、プレス機の下死点を確認します。
金型摩耗による寸法変化は、どう確かめますか?
金型摩耗が疑われる場合は、累積加工回数と対象寸法の測定値、パンチ・ダイの摩耗量、かえり高さや穴寸法の変化を確認します。再研磨や部品交換前後の比較方法は、対象製品の図面・検査基準と金型保全基準に従います。
スプリングバックを調べるとき、何を測りますか?
スプリングバックは、荷重を取り除いた後の形状変化です。金型の形状と、取り出した製品の角度・反り・輪郭を確認します。材料ロットと加工条件の変更内容を、測定結果へ対応させてください。
反りやねじれの測定値が安定しない場合、何を確認しますか?
図面・検査規格の基準を確認し、支持位置、自由状態か拘束状態か、治具の締付け、製品温度、測定器をそろえます。変形の大きさと、変形が出た位置・方向を一組で記録してください。
寸法不良の原因調査には、どの記録が必要ですか?
対象寸法と基準を示した図面、加工回数ごとの測定値、材料ロット、金型の整備履歴、プレス機・送り装置の設定、測定方法、直前に変更した項目を準備します。